
华东某汽车线束厂
整车厂二级配套 · 压接工位数十个
面临挑战
客户临时更改端子型号,白班收到通知,夜班按旧料生产,次日发现时已做出上千套
实施效果
版本错用未再发生
返工数量大幅下降
通知留痕可查可追
查看详情
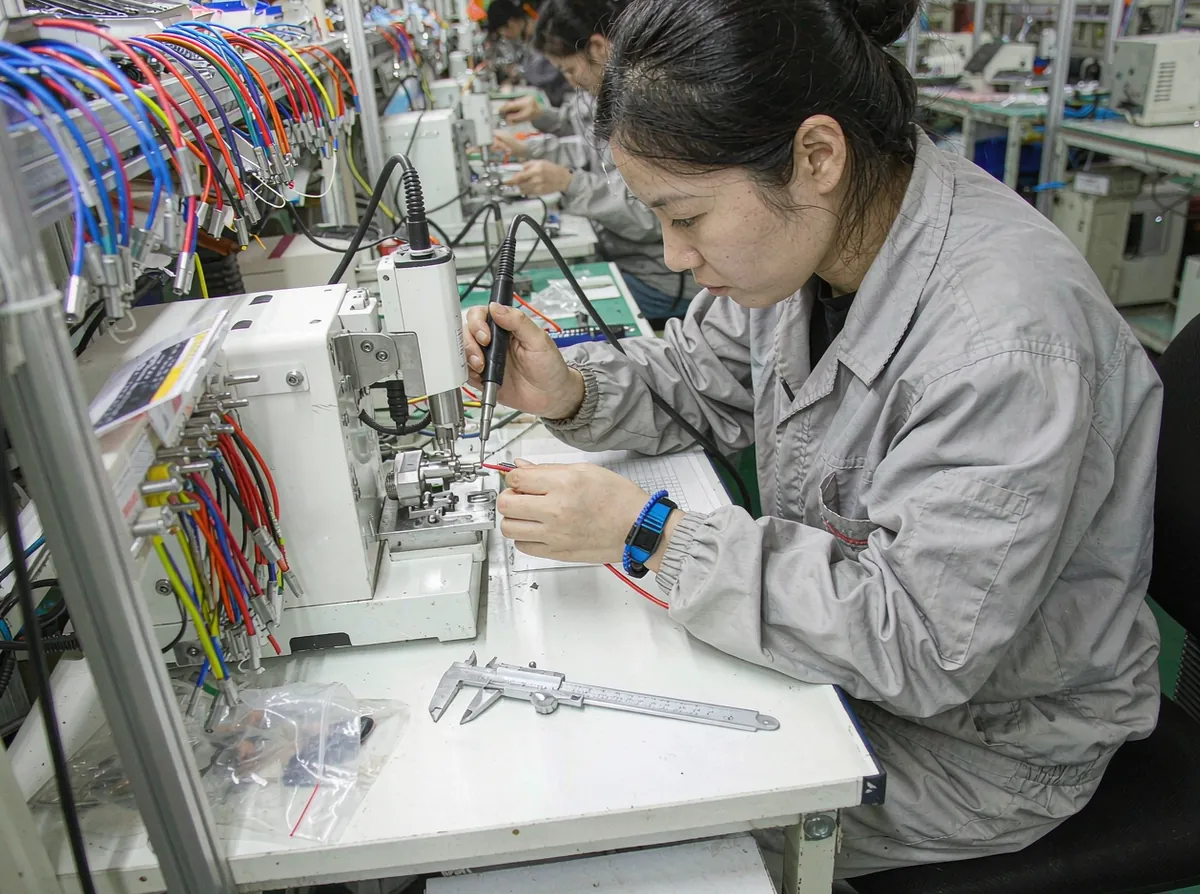
把线束加工厂的日常从客户图纸与变更接收、裁线下料与剥皮、端子压接与防水栓装配、拉力与高度测试、导通与耐压检测、外观与尺寸检验、按工位组装的流水板、主机厂订单交付与不良品分析的全过程收进一套系统。图纸与变更按客户版本接收,工单绑定版本号,线上只能用当前版本;裁线按线径、颜色与长度设定,首件必测并留样;压接记录模具编号、压接高度与拉力值,超差即停机;防水栓按孔位装配并做气密抽检;导通测试按回路清单逐点比对,短接与错位直接判不合格;成品按工位组装后过检具,尺寸超差登记到具体工位;主机厂看板按日拉取交付与不良数据,异常批次可回溯到模具与操作者。
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
客户发来变更,微信群通知一声,夜班没看到,做出来几百套全部返工
图纸与变更按客户版本入库,工单绑定版本号,扫码开工时校验;旧版本工单自动关闭,线上平板只显示当前版本
模具磨损后压接高度慢慢变,抽检抽不到,装车后出现接触不良
每台压接机记录模具编号与压接高度,按班次首件与间隔抽检测拉力,超差自动停机并锁单,模具按次数提示保养
两根线接反了照样导通,装到车上功能不对,只能整批拆检
按回路清单逐点比对,不仅测通断还校验对应关系;错位、短接与多余回路直接判不合格并提示具体针脚
客户要求按批次提供压接不良与导通不良的分布,厂里拿不出数据,只能写几句经验判断
不良按工序、模具、班次与线径归集,出货时随批次生成质量摘要;客户投诉可直接定位到同批同模的其他产品
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
版本受控登记
旧版自动关闭
线径长度首检
首件留样
模具高度记录
超差停机
回路逐点比对
错位判废
检具过检登记
超差归工位
按单扫码装箱
随批质量摘要
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
客户版本一条不落
线径颜色长度三对
模具与高度可追溯
孔位与气密双检
按回路清单比对
检具与目视结合
流水板按图配线
批次与模具可回查
线束不像机加工件,出了问题往往不是尺寸超差,而是压接不实、孔位插错、回路接反。这些缺陷在成品外观上看不出来,只能靠模具台账、首件留样与逐点导通把它们挡在厂内。
每套压接模具按冲压次数累计,到达保养间隔自动提示;换模时扫码绑定工单,出现同一模具连续不良时,系统会把该模具近期生产的批次一并列出,缩小排查范围
每班开机、换线、换模后的首件必须测压接高度与拉力并拍照留档,未完成首件不能批量生产;首件数据与后续抽检同表展示,趋势一目了然
测试结果按针脚保存,不合格时直接标出是哪两个针脚错位;返修后复测只跑失败回路,通过后原记录追加,不覆盖历史,出货时可以附测试摘要
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
一线作业
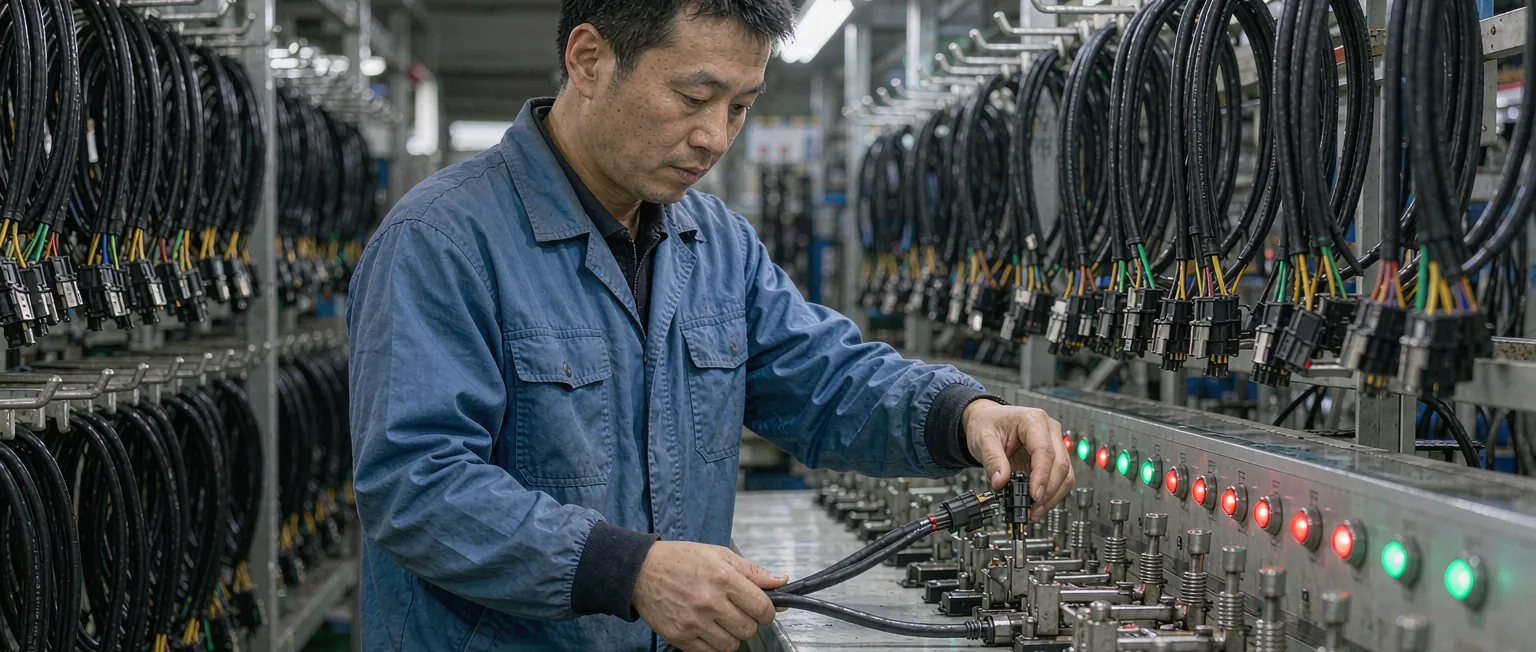
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
扫码校验
超差停机
回路比对
模具可回查
从单体到多组织,都能按自己的模式配置
整车与二三级配套
多品种小批量
白电与厨电配套
高压连接与屏蔽
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
分别访谈负责人与一线岗位,把诉求转成可验收的需求条目
输出流程蓝图与数据字典,确认报表口径与推送规则
完成系统配置、历史数据清洗导入与权限分配
关键岗位分批培训后试运行,收集问题并即时调整
按验收清单逐项确认,交付配置说明与后续服务方案
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
整车厂二级配套 · 压接工位数十个
客户临时更改端子型号,白班收到通知,夜班按旧料生产,次日发现时已做出上千套
工程机械配套 · 多品种小批量
客户反馈同一功能间歇失效,返厂检测发现压接高度偏低,但抽检记录都是合格的
支持按图纸解析回路清单,也可以由工艺员按模板录入;解析结果与图纸一并存档,工单下发时以系统回路表为准,避免口头传达。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障