
华东某汽车弹簧厂
悬架螺旋弹簧 · 供主机厂
面临挑战
主机厂反馈弹簧松弛异响,厂里无回火炉温记录可查,只能整批换货并承担停线赔付
实施效果
换货范围整批到单炉
赔付成本大幅下降
复检周期一周内完成
查看详情
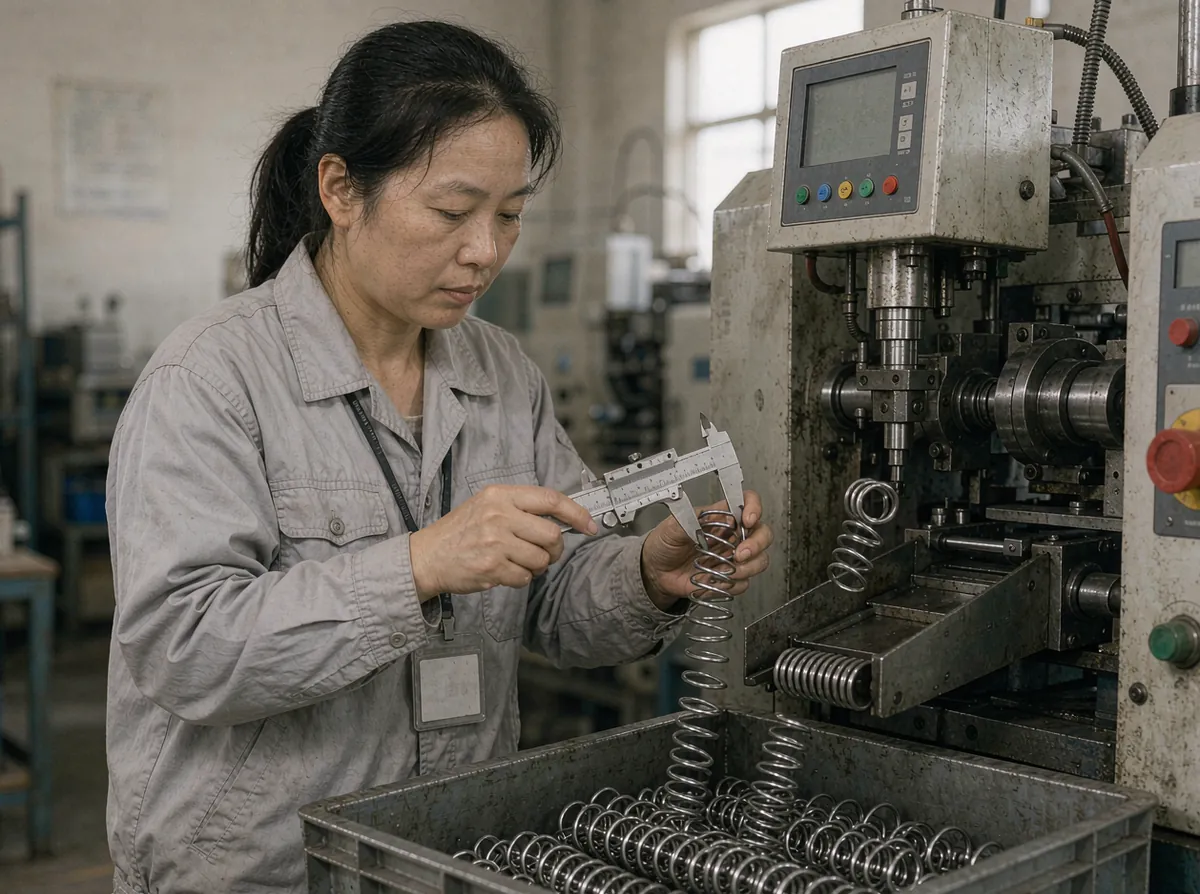
把弹簧厂的日常从弹簧钢丝入库与抗拉扭转抽检、卷簧成型与节圈径控制、去应力退火与炉批温控、磨端面与垂直度检测、探伤与表面缺陷挑选、回火定型与硬度抽检、负荷与刚度分选、疲劳与松弛试验、表面处理发黑磷化电镀、包装配袋出库的全过程收进一套系统。钢丝按炉批按规格入库,抗拉与扭转抽检结果挂批;卷簧按机型按节距记录首件与巡检尺寸,圈径与自由高度超差当场调机;去应力退火按炉记录温度曲线与保温时长;磨端面按垂直度与端面间隙判定;回火按炉批记录硬度抽检,负荷分选按三点实测分档;疲劳试验按批抽样计时,松弛率超标批次回溯到钢丝炉批与回火曲线;发黑磷化按缸按批登记药液浓度与更换周期,包装按客户配袋防混。
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
负荷分选抽样凭习惯,一批几百根抽十根;客户装机发现弹力不足,索赔一批还怀疑厂里全批不控
钢丝按炉批挂卡,卷簧首件与巡检尺寸录入,回火硬度按炉抽检;负荷三点实测按批分选,超差档隔离可见,出货按档匹配客户要求
回火炉温控表坏没人发现,一批弹簧松弛率超标,客户装车半年异响,厂里查不到当炉的温度记录,只能赔
回火按炉记录温度曲线与保温时长,曲线不完整批次不能流到分选;松弛超标批按炉批回溯,同炉批次同步复检
卷簧机程序靠人调,机型节距调错,卷出来的弹簧全批尺寸不对,等磨端面时才发现
卷簧按订单下发机型与节距参数,首件实测确认后才允许批量;参数与订单不符时工位端不出放行提示
疲劳机就两台,试验排队靠喊,报告编号与生产批对不上,客户稽查时对不出哪批做过试验
疲劳试验按批立项排队计时,报告编号与生产批绑定;未出报告批次出库被拦截,历史报告按批可查
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
抗拉扭转
炉批挂卡
节圈径控
首件确认
炉温曲线
保温时长
垂直度
缺陷挑选
硬度抽检
曲线留档
疲劳计时
分档包装
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
抗拉扭转挂批
机型节距下发
温时曲线留档
垂直度判定
裂纹缺陷归类
炉批抽检留档
三点实测分档
报告挂批防混
弹簧的刚度与疲劳寿命藏在一根根钢丝里,客户要的不是承诺,而是每一批的实测数据。系统把钢丝炉批、卷簧参数、回火曲线、负荷分选与疲劳报告串成一条链,让每一批的弹力都有出处、有结果、可追溯。
回火按炉记录温度曲线与保温时长,曲线缺失或异常的批次在分选端被拦截;松弛超标批次按炉批回溯,同炉同步复检
三点实测自动分档并标识,超差档隔离可见;客户指定档位时按档配货,弹力不足的索赔从此有批可查、有档可对
试验按批立项,报告编号与生产批一一绑定,未出报告的批次出库被拦截,稽查时按批调档几分钟出结果
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
管理与配置中枢
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
争议减少
复检闭环
整批报废减少
分钟级
从单体到多组织,都能按自己的模式配置
螺旋与稳定杆
阀片与触发器弹簧
床垫与五金弹簧
复检分档再包装
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
分别访谈负责人与一线岗位,把诉求转成可验收的需求条目
输出流程蓝图与数据字典,确认报表口径与推送规则
完成系统配置、历史数据清洗导入与权限分配
关键岗位分批培训后试运行,收集问题并即时调整
按验收清单逐项确认,交付配置说明与后续服务方案
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
悬架螺旋弹簧 · 供主机厂
主机厂反馈弹簧松弛异响,厂里无回火炉温记录可查,只能整批换货并承担停线赔付
阀片弹簧与触发器弹簧 · 供电子客户
客户年审要求抽批调尺寸、硬度与疲劳记录,人工台账对不齐,稽查结论常是记录不完整
机型与节距按订单在工位端下发,操作工照单设置后首件实测确认;后续上数采盒自动比对,起步阶段人工确认即可。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障