
某酒类瓶盖企业
铝质防盗盖 · 年供盖上亿只
面临挑战
一批盖子在高线速灌装时渗漏,客户停线排查后整批退回;厂里检测自己的样品却判合格,双方对测试方法各执一词
实施效果
渗漏退货未再发生
争议处理数据说话
垫片克重稳定在窗口
查看详情
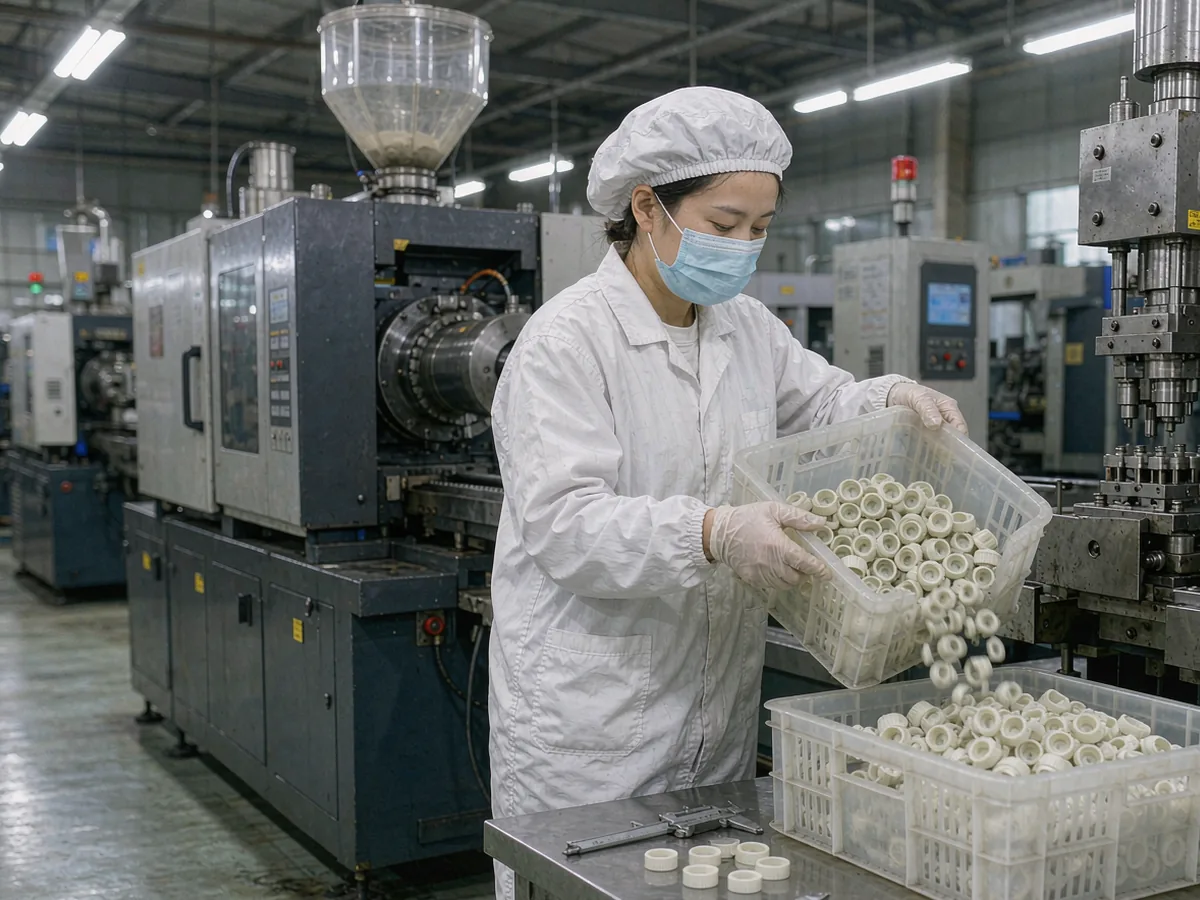
瓶盖是小件,讲究却不少。铝质防盗盖要经过冲压成型、涂布烘干、印刷烫金、注垫或滴塑,塑料盖则走注塑、切环、印刷与组装;一枚盖子要在灌装线上高速落盖、封口、不渗漏,靠的是尺寸公差……
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
一套模具三十二腔,某段时间客户反馈盖口偏紧,厂里只能整模停机排查;飞边、缩水到底出在哪几腔,没有按腔统计,全靠师傅一腔一腔试
模具按腔号建账,注塑参数与抽检尺寸按腔登记,超差腔位在系统里直接标出来;修模只针对问题腔,不必整模下线
滴塑垫片的胶量靠时间控制,胶温一变克重就飘;垫片薄了封不严,客户灌装后渗漏,整批退货还要赔停线损失
垫片按克重设上下限并逐批抽检,滴塑机参数与胶料批次一并记录;克重偏离时该批不流入下道工序,渗漏风险在厂内被拦住
同一客户的盖子有金边、有哑光、有套印,版辊与烫金纸换一批色就差一点;客户来验货拿标准样对比,说这批偏红那批偏暗
印刷与烫金按版辊和材料批次建档,首件与标准样比对留档,色差判定结论随批记录;换材料批次须重新确认首件
客户给的瓶口图纸与实际瓶子有出入,盖子做出来试灌装才发现要么太松要么拧不动;改模成本高,责任在瓶还是在盖扯不清
盖型档案记录配套瓶型、图纸版本与实测尺寸,试灌装结果作为验收依据存档;尺寸争议时按图纸版本与实测数据对照,改模决策有依据
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
瓶型、盖型与印刷稿定档
一型一档
牌号、色母比例与批次登记
配色可复现
料温模温与周期按机台记录
参数留痕
克重抽检,胶料批次可查
封口可靠
版辊与标准样首件比对
色差不含糊
密封、力矩与跌落测试
出厂必测
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
尺寸、螺纹与配套瓶型一处登记
一模多腔也能分腔统计
牌号与色母比例可复现
机台参数按班次留档
克重抽检守住封口
版辊、烫金纸与标准样对应
出厂测试数据随批归档
按瓶厂排产配套送货
瓶盖单价几分钱,但一次渗漏就能让整条灌装线停摆,系统把这四道关都留下证据
抽检尺寸按腔号记录,超差腔位直接标出
开合模次数累计,到期提醒保养与修模
垫片克重设上下限,超限批次不下流
印刷烫金首件与标准样对照留档
按批做密封与开启力矩,数据随批存
盖型与瓶型、图纸版本三向对应
分腔数据指出问题腔位,修模只动那几腔,停机时间与修模成本一起降下来
垫片克重与密封测试形成双保险,出厂的盖子先在自己的检测台上过一遍
尺寸实测与试灌装结果都存档,和瓶厂讨论公差时拿数据说话,不必靠让步换订单
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
盖型建档与交期回复
机台参数与首件确认
版辊领用与色差判定
密封测试与配套发货
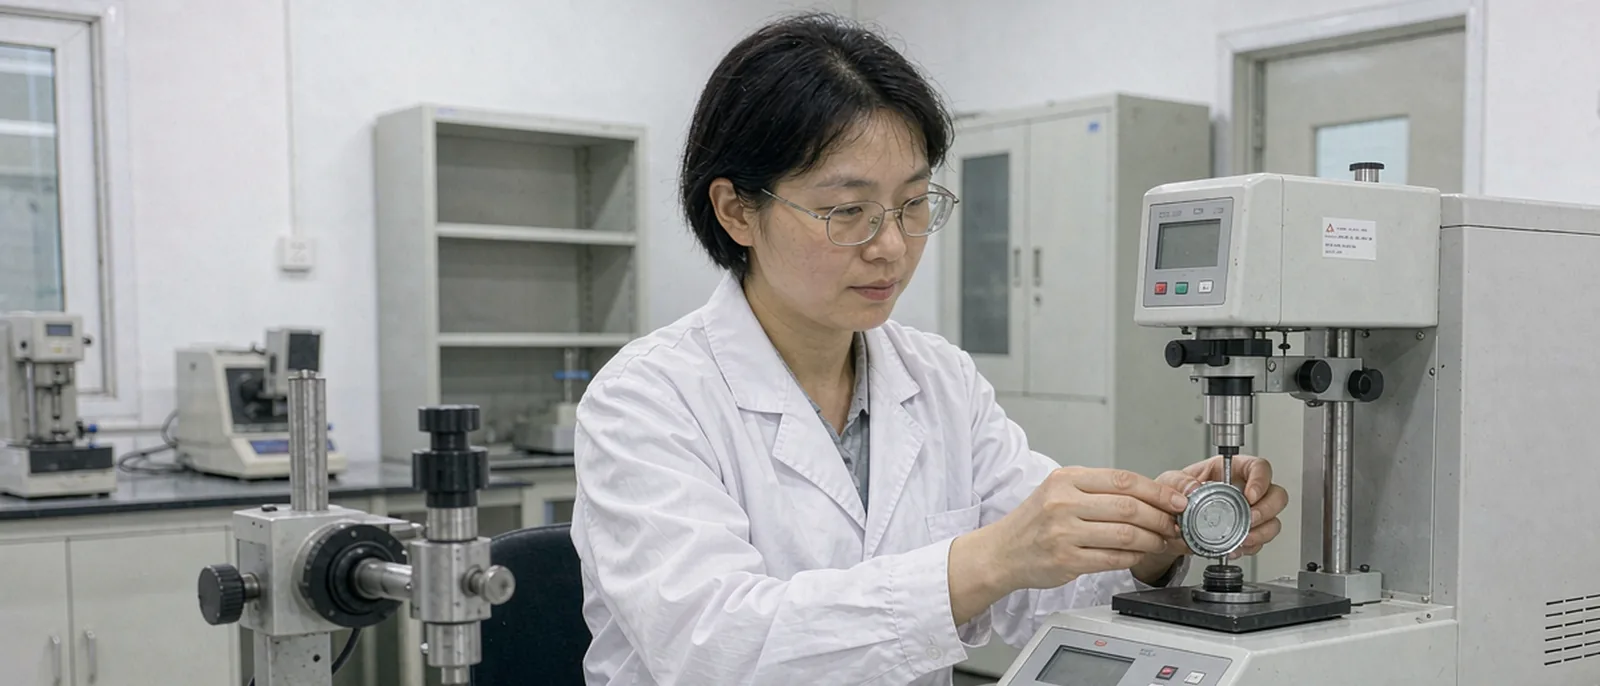
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
按腔统计尺寸与缺陷,问题腔位清晰,修模从整模停机变成局部处理
垫片克重抽检加密封测试,客户灌装线的渗漏投诉明显下降
印刷烫金首件与标准样比对记录在案,色差争议有统一判定依据
盖型与瓶型实测尺寸对应存档,公差讨论拿数据说话
从单体到多组织,都能按自己的模式配置
铝质防盗盖为主,印刷烫金要求高
塑料盖大批量,多腔模具生产
规格杂、批量中等,配套客户多
承接大厂外协,交期与公差要求严
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
把主力盖型、瓶型与模具腔号整理入档
机台参数、首件确认与分腔抽检启用
克重抽检与版辊首件比对跑通
密封力矩测试与配套发货衔接
按客户统计投诉与不良分布
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
铝质防盗盖 · 年供盖上亿只
一批盖子在高线速灌装时渗漏,客户停线排查后整批退回;厂里检测自己的样品却判合格,双方对测试方法各执一词
塑料盖注塑 · 多腔模具二十余套
客户反馈盖口偏紧、上盖机卡滞,厂里怀疑模具问题但三十二腔查不出具体腔位,只能整模停机逐腔试模,三天没出货
首件按腔全测,量产按班次抽检关键腔位;系统支持按腔记录,长期数据会把问题腔筛出来,不必每班全测。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障