
某橡胶密封件生产厂
橡胶制品 · 硫化机台十八台、胶料批次月均两百余批
面临挑战
混炼好的胶料堆在架子上,哪批先做全靠翻牌子,偶尔用到过期料导致整批硬度不达标
实施效果
批次不合格明显下降
胶料浪费减少
取料差错基本消除
查看详情
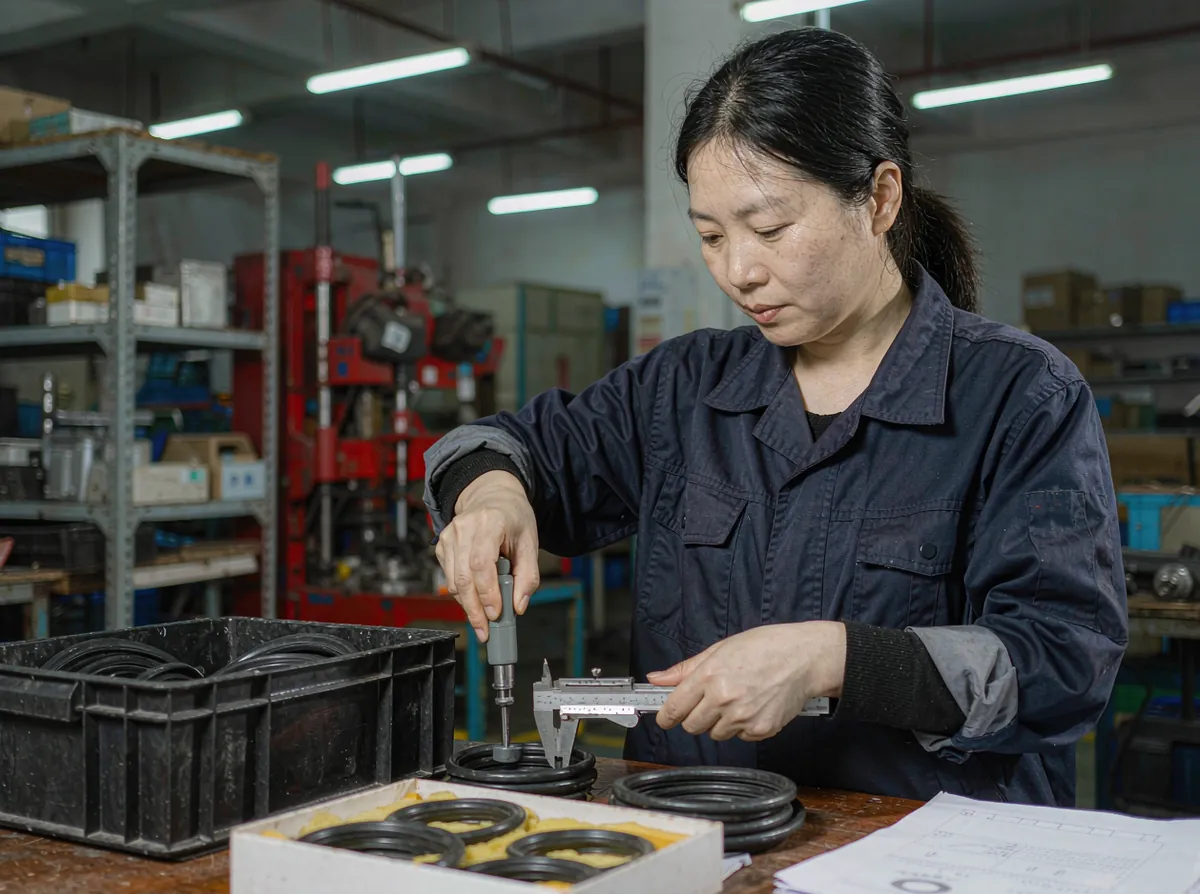
把橡胶与密封件生产从生胶与配合剂收货、胶料配方与混炼批次、胶料存放与时效管理、模具台账与寿命统计、硫化机台排产与参数记录、修边与二段硫化、尺寸与硬度检验、不良品与报废处理、客户图号与发货追溯的全过程收进一套系统。原料按批次登记生胶牌号与配合剂检验结果;胶料按配方版本混炼,记录加料顺序、混炼温度与排胶温度,混炼后的胶料按批次存放并登记存放时长,超过可使用时限自动隔离提示;模具按客户图号建档,记录穴数、启用日期与累计模次,接近保养模次自动提示;硫化按机台排产,记录温度、时间与压力,班组长逐模确认;修边与二段硫化按批次登记,工艺异常单独标注;检验按批次记录尺寸、硬度与外观判定,不合格项关联到具体机台与班次;出货按客户图号与批次开具合格说明,追溯时能定位到胶料批次与硫化机台。
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
混炼好的胶料堆在架子上,哪批先做哪批后做全靠翻牌子
胶料按批次登记存放时长,超时自动隔离提示
模次全靠师傅记,精度掉了还在一模一模地打
模具按图号建档并累计模次,接近保养自动提示
温度时间写在纸条上,出了批量不合格倒查不到原因
硫化按机台记录温度时间与压力,逐模确认留痕
同一图号做过十几批,客户要追溯时翻不出来
出货按图号批次开具说明,可定位胶料批次与机台
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
生胶与配合剂按批次收货检验,配方版本混炼
按批次登记存放时长,超时自动隔离
按图号核对穴数与模次,接近保养提示
按机台排产并记录温度时间与压力
修边与二段硫化按批次登记,异常单独标注
尺寸硬度外观逐项判定,出货按图号批次追溯
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
生胶配合剂收货与检验
配方版本与混炼参数记录
存放时长与超时隔离
图号穴数与模次寿命
机台排产与参数记录
修边与二段硫化登记
尺寸硬度与外观判定
图号批次与合格说明
生胶与配合剂按批次收货检验,胶料按配方版本混炼并记录加料顺序与温度;混炼胶按批次存放并登记时长,超过时限自动隔离;模具按客户图号建档并累计模次,接近保养自动提示;硫化按机台排产并记录温度、时间与压力;修边与二段硫化按批次登记,异常单独标注;检验按批次判定并关联机台与班次,出货按图号与批次追溯。
生胶与配合剂按批次收货检验,按配方版本混炼
按批次登记存放时长,超时自动隔离并提示复检
按图号核对穴数与模次,接近保养自动提示
按机台排产并记录温度、时间与压力,逐模确认
修边与二段硫化按批次登记,工艺异常单独标注
尺寸硬度外观逐项判定,出货按图号批次追溯
胶料按批次计时,超时自动隔离,杜绝凭翻牌子取料
模次按图号累计,接近保养自动提示,精度掉前就安排修模
硫化参数逐模留痕,不良可定位到机台、班次与胶料批次
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
管理与配置中枢
一线作业
一线作业
一线作业
以下为该类型客户上线后的平均改善区间,实际结果随规模与原有流程差异浮动
混炼胶按批次登记存放时长,超时自动隔离,避免过期料流入
模具按图号累计模次,接近保养自动提示,精度问题提前处置
硫化按机台记录温度时间与压力,逐模确认后可回溯
出货按图号与批次开具说明,可回溯到胶料批次与硫化机台
从单体到多组织,都能按自己的模式配置
胶料时效与硫化参数是品质稳定的关键
客户图号追溯与合格说明是准入要求
多规格小批量,模具与机台排产是瓶颈
批次来料与模具寿命需要双方对账口径
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
分别访谈管理层与一线岗位,把诉求转成可验收的需求条目
输出流程蓝图与数据字典,确认报表口径与推送规则
完成系统配置、历史数据清洗导入与权限分配
关键岗位分批培训后试运行,收集问题并即时调整
按验收清单逐项确认,交付配置说明与后续服务方案
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
橡胶制品 · 硫化机台十八台、胶料批次月均两百余批
混炼好的胶料堆在架子上,哪批先做全靠翻牌子,偶尔用到过期料导致整批硬度不达标
橡胶制品 · 客户图号三百余个
出现一批尺寸超差的密封圈,想知道是哪台机哪个班做的,翻了两天也没翻明白
可以。不同配方体系的焦烧与存放特性不同,系统按配方设定可用时限与存放条件,入库即开始计时,接近时限提前提示,超时自动转为隔离状态。隔离后的胶料需要复检合格才能放行,复检结论与处置人一并记录。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障