
华南某微电机厂
直流微电机生产 · 月产电机数十万只
面临挑战
绕线程序由班长手调,一次换机型漏改匝数,两千多只定子绕错,直到总装测试分档才发现
实施效果
错绕报废零再发
首件执行全车间落实
换型时间反而缩短
查看详情
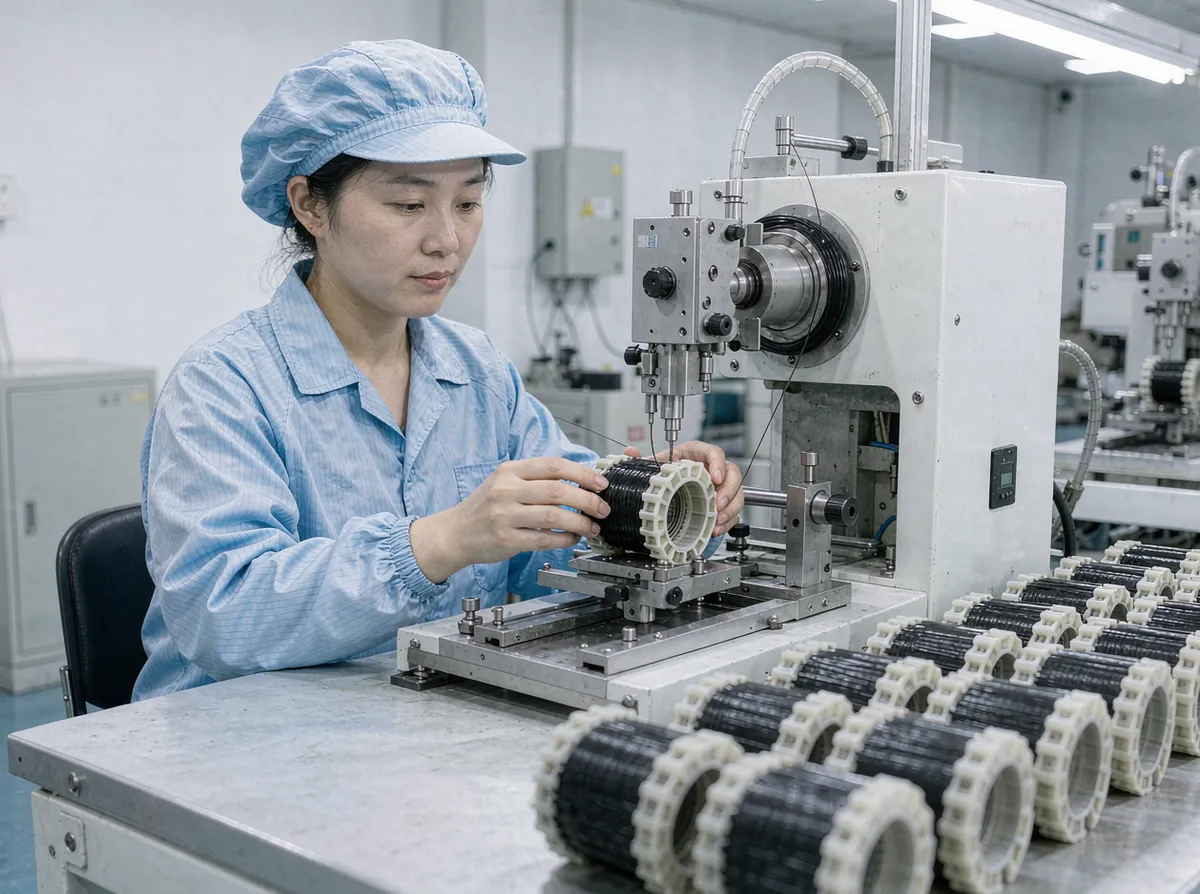
把微电机厂的日常从漆包线与硅钢片入库、冲片叠压与铁芯铆接、绕线张力与匝数控制、嵌线与整形、浸漆与烘干固化、转子动平衡与轴承压装、总装与换向器焊接、耐压绝缘与空载测试、噪音振动与老化跑合的全过程收进一套系统。物料按线径按批次入库,漆包线批次跟到定子;绕线机按机型调程序,匝数、张力与排线方向逐轴记录,绕线首件必检;嵌线后整形尺寸抽测,槽绝缘破损当场挑出;浸漆按槽按批记录漆液粘度与烘干曲线,固化不足的定子不允许流入总装;转子按机做动平衡,去重量与残余不平衡量入档;总装按工位扫码过站,耐压与绝缘电阻不合格品自动锁在测试工位;空载电流与转速按档判定,噪音值按测点录入;老化跑合按批抽样,跑合前后电流变化超限的批次回溯到绕线与浸漆环节。
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
绕线机程序靠人调,调错一档整批少绕几匝,电机照转但转矩不够,等总装测试分档才知道,前面做的全废
绕线按机型下发程序号,匝数与张力逐轴记录,首件实测匝数确认后才允许批量;程序与机型不匹配时设备端不出启动指令
漆液粘度不测、烘箱温度不记,浸不透的定子装上去,跑一段时间就异响,返修成本比重新做还高
浸漆按槽按批记录漆液粘度与浸渍时长,烘箱温度曲线留档;固化参数不完整的批次在总装过站时被拦下
测试工位打下来一只,往前查绕线、嵌线、浸漆都说不是自己,最后当废品处理,问题照旧每月复发
每只电机按工位扫码过站,击穿记录自动关联绕线轴号、嵌线工位与浸漆批次;同类击穿按因素聚合,工艺整改有靶子
客户要一批低电流的,车间挑着试,挑完剩下的混在一起,下次又要重挑,客户退货还怪厂里没控制
空载电流与转速实测后按档自动标识,分档库存独立可见;客户指定档位时按档发料,发货清单与实测档位对得上
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
线径批次
线批跟定子
铁芯铆接
叠高记录
匝数张力
首件实测
粘度曲线
固化判定
过站扫码
工位留痕
按档判定
异常回溯
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
漆包线线径留档
叠高与铆接质量
程序匝数张力
槽绝缘与尺寸
粘度与温度曲线
去重量与残余量
耐压绝缘电流
测点分贝与老化
匝数、漆膜、固化,这三样在总装测试之前都看不见。等耐压打下来或者客户说转矩不够,返工已经不是一只电机的事,而是一整批料、一整条线。系统把这三个参数变成工序间的硬门槛:参数不全不流转,首件不确认不开机,固化不达标不过站。
绕线程序与机型绑定下发,首件必须实测匝数并上传确认,确认前设备端不出批量启动指令;错绕的定子在嵌线前就被挑出,不会流到总装再报废
浸漆批次的漆液粘度、浸渍时长与烘干曲线作为过站前置条件,参数缺失或曲线不达标的定子在总装扫码时被拦下并转返工,异响类售后从源头减少
每只电机的过站记录串起绕线轴号、嵌线工位与浸漆批次,耐压击穿按因素聚合统计;连续多只击穿时系统提示同工位或同批次排查,工艺整改不再靠开会猜
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
管理与配置中枢
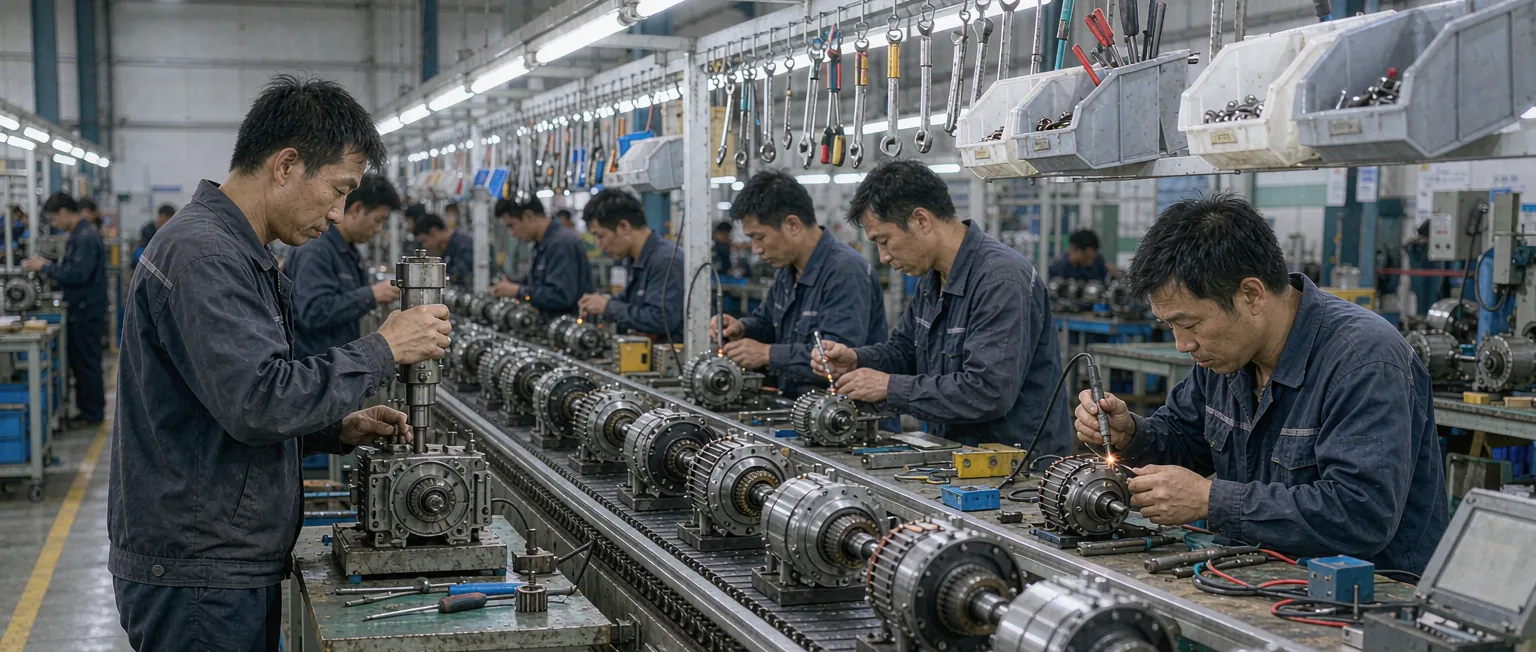
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
大幅下降
整改有靶
明显减少
客户可核
从单体到多组织,都能按自己的模式配置
直流与步进电机
配套整机厂
车窗与座椅电机
多客户多机型
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
到现场跟班记录实际做法,收集表单与痛点清单
明确系统边界、字段规范与权限模型,双方确认验收标准
完成组织架构、基础数据与规则配置,打通必要的外部接口
与原有方式并行两到三周,逐项比对结果差异
确认一致后正式切换,首月安排专人跟进并转入常规运维
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
直流微电机生产 · 月产电机数十万只
绕线程序由班长手调,一次换机型漏改匝数,两千多只定子绕错,直到总装测试分档才发现
车窗电机配套 · 供整车厂二级配套
整车厂反馈某批电机异响,厂里无法界定是绕线、浸漆还是轴承问题,只能整批换货
能。程序号与匝数由端上下发、人工在机台确认,系统记录下发与确认时间;加装计数信号采集后匝数自动回传,管理口径不变。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障