
某农机链条厂
农机配件制造 · 年产链条数千吨
面临挑战
客户在地里断了三根链,怀疑材料有问题;厂里只知道用的是这个牌号的钢,具体哪一炉讲不清,只好把同规格的几十吨料全部封存等复检
实施效果
封存范围整仓缩到一捆
追溯耗时当天查清
复检成本大幅下降
查看详情
链条厂接的多是农机链、输送链和起重链,客户给的往往只有一张图纸和一句「按样做」。从圆钢进厂开始,材料牌号与炉批号就要跟着走:下料、卷环、对焊、去毛刺、热处理淬火回火、预拉定长,再到装配内外链板、销轴与滚子,最后涂油防锈、按批做破断载荷抽检。系统把每一批链条建成独立批次档案,材料炉批、热处理炉号、回火温度与保温时间、预拉吨位逐项登记;破断试验按批留档,试验机读数与试样编号对应,客户来查强度数据不用再翻纸质报表。装配环节按节数点交,接扣、链轮与过渡链节等配套件单独挂账,缺件在发货前就能被拦下来。链条是耗材,客户复购频繁,哪家客户用的什么规格、上次什么时候发的货、这批的试验值比上批高还是低,档案里都留着底。
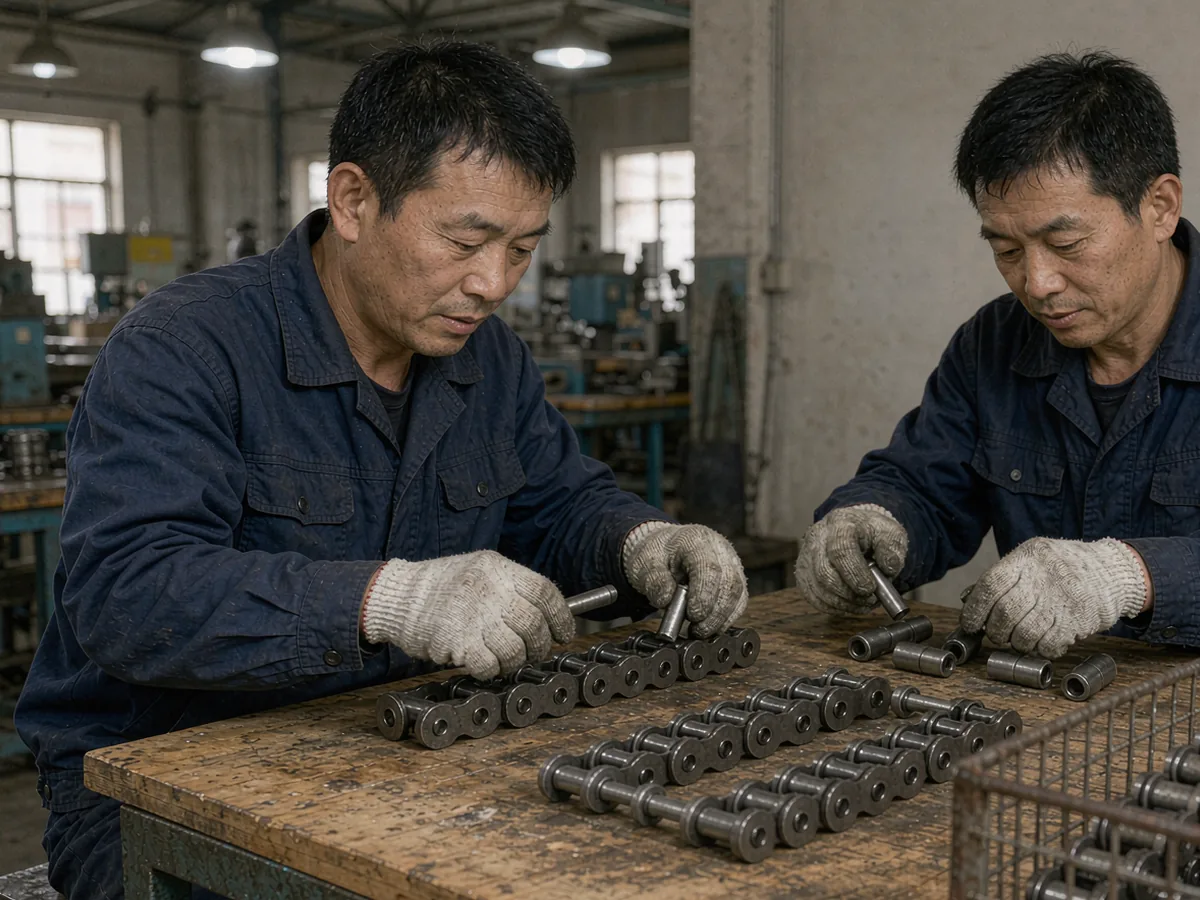
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
圆钢和带钢来自好几家钢厂,同一牌号不同炉批的淬透性差别不小;仓库按规格堆在一起,工人取料只看直径不看炉批,热处理后硬度不均,客户反馈断裂时根本追不到是哪一炉钢
材料入库按炉批建账,下料环节扫描料捆标签与批次绑定;链条批次档案里记着用料炉号,出现早期断裂可以定位到具体炉批并同步冻结同批余料
淬火温度、回火时间、冷却介质全凭操作工经验,老师傅休假顶班的人按自己的习惯调,同一规格链条两批硬度差好几个HRC,装配后跑一段时间就开始拉长
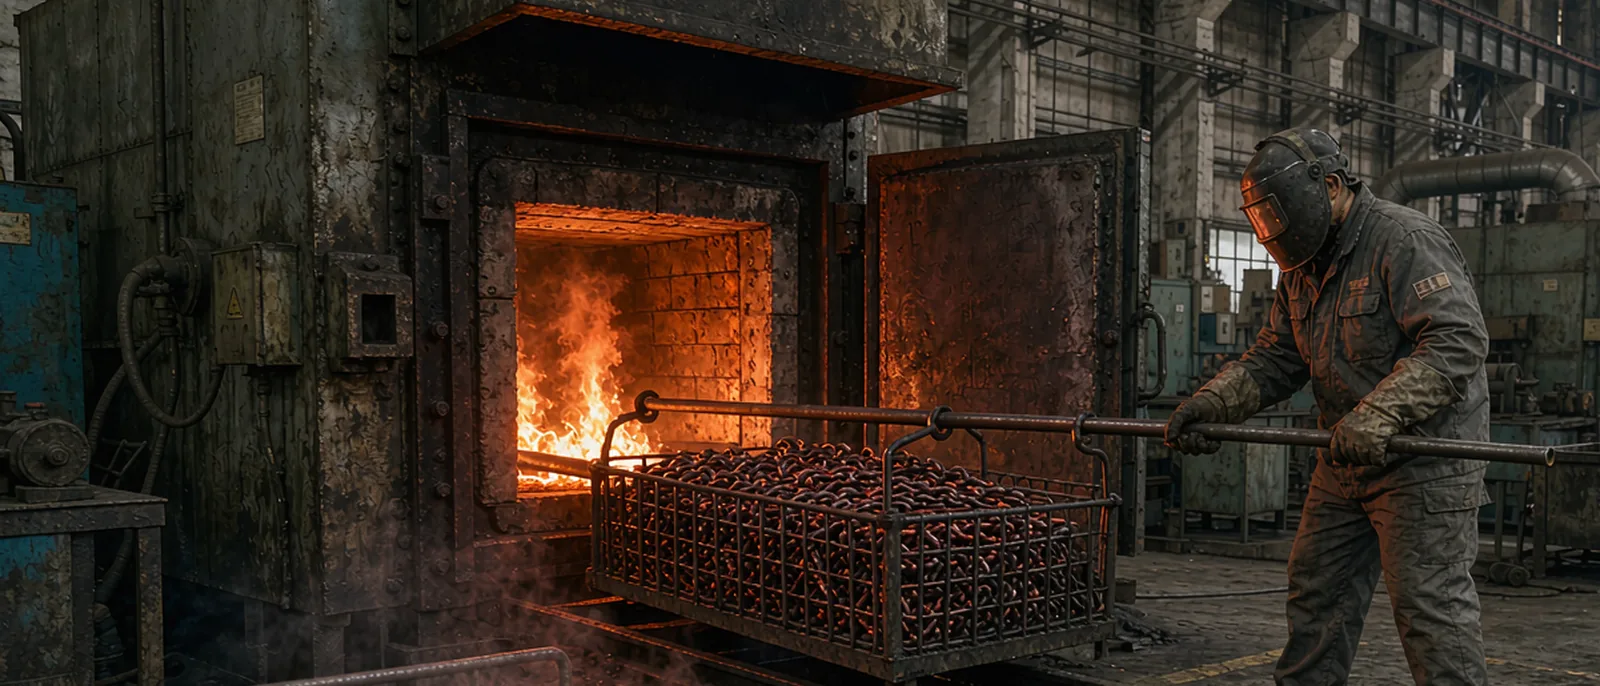
按规格建立热处理工艺卡,炉温曲线与保温时间随批次自动记录,偏离工艺卡范围即时提醒;换班交接看的是系统里的工艺卡而不是口头交代
拉力试验机出的报告打印一份塞进文件夹,一年几百份堆在办公室;客户验厂或出口报关要提供某批的破断载荷,翻半天还可能找不到那张纸
试验按批次编号录入,试样编号、破断载荷、伸长率与试验机编号一并留档;客户索要数据按批次号一键调出,也能导出检测报告附在发货单后
链条本体做好了,配套的接扣、过渡链节、链轮却要外协,几样东西进度不一;发货时按箱点数只点了链条,客户装到一半发现少两只接扣,整条线停着装不上
订单按「链条+配套件」成套建单,配套件到货进度单独跟踪;发货前按成套清单复核,缺件自动拦截并提示补齐,不再出现货到了装不上的情况
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
规格、节数、材质与配套件一次登记
按图建档
圆钢炉批与下料长度对应
料批可追
环号连续,焊口逐个过检
环环有号
淬火回火曲线随炉次留档
炉次留痕
预拉吨位与伸长量登记
长度稳定
按节点交,按批破断抽检
数据留底
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
客户规格、节数与配套件一单到底
炉批号跟着料走到每一批链条
环号连续,焊口质量可回查
工艺卡约束参数,曲线自动留档
预拉吨位与伸长量逐批登记
内外链板、销轴与滚子按节核对
破断载荷与外观检验按批留档
成套发货,按客户月度结算
一条链断了,客户问的是哪炉钢、怎么热的、试验值多少,系统让这三句话都能当场答上来
客户反馈断链时,凭批次号调出用料炉号与热处理曲线,同批余料可即时冻结,不必整仓停用
工艺卡与炉温曲线都在系统里,顶班的人照着做,硬度波动不再随人走
破断载荷、硬度、外观检验按批归档,客户验厂与出口报关需要的报告当场能出
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
订单拆解与工序排程
装炉、参数与曲线记录
按节点交与配套核对
成套发货与月度结算
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
材料炉号跟着批次走,早期断裂能定位到具体炉批,处置范围从整仓缩小到一捆料
热处理按工艺卡执行并留曲线,同规格批次之间的硬度差明显收窄
破断与硬度数据按批归档,客户验厂、出口报关要的资料不必临时补
链条与配套件按套复核,缺接扣少链轮的情况在发货前就被拦下
从单体到多组织,都能按自己的模式配置
收割机、旋耕机配套链条,季节性强
流水线与提升机用链,规格杂、批量小
吊装用高强度链,试验与资质要求严
外协多厂加工,成套供货给主机厂
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
把现有规格、材质与热处理工艺卡整理成清单
炉批账与下料绑定先跑通
工艺卡、曲线记录与试验录入启用
成套核对与箱唛打印切换
月度结算与不良分析按月复盘
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
农机配件制造 · 年产链条数千吨
客户在地里断了三根链,怀疑材料有问题;厂里只知道用的是这个牌号的钢,具体哪一炉讲不清,只好把同规格的几十吨料全部封存等复检
吊装链条 · 出口订单占六成
海外客户验厂要近半年的破断试验报告,纸质文件夹按月份堆着,有几批的报告被车间借走没还,临时补做试验又赶不上船期
首次接单时把样品实测的节距、滚子直径、链板厚度与内宽记进规格档案,拍照留存;后续同款直接调用,客户换规格时再补测一次。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障