
江苏某汽车零部件厂
精密机加工 · 数十台数控设备
面临挑战
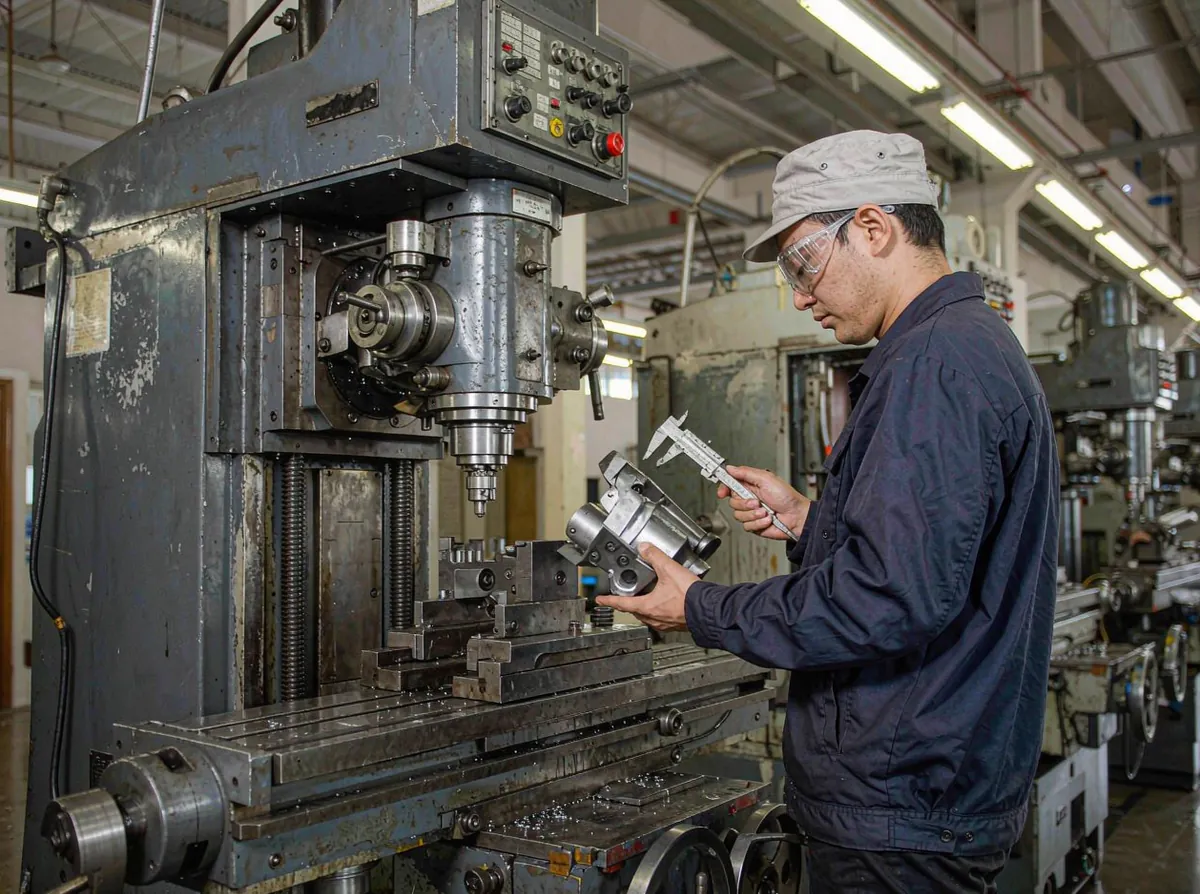
换型后凭经验直接批量加工,尺寸偏了0.03毫米,几十件全部返修,机床停了两天
实施效果
批量返修基本消除
换型时间略有增加但可控
质量成本明显下降
查看详情
把汽车零部件工厂从主机厂订单与看板接收、生产计划与排产、毛坯与型材入库、工装夹具与刀具准备、数控加工与首件检验、过程巡检与尺寸抽检、清洗与防锈、包装与标签、发货与到货确认、质量索赔与整改的全过程收进一套系统。主机厂订单按日或按班次下发,系统换算成零件与工序需求,缺料与产能冲突在排产时就提示;每道工序开工扫描工单,首件必须检验合格才能批量加工,巡检按固定频次提醒,尺寸数据超出公差立即停线;炉号与材料批号贯穿到成品,出现质量问题时按批号锁定在库与在途;发货按主机厂要求的包装规格与标签格式生成,到货差异与索赔单在系统内闭环。
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
主机厂临时调整车型配比,订单数量一天改两次,车间按周计划生产,做出来的件堆在仓库
订单按看板接收并自动换算成零件与工序需求,插单与减单即时反映到排产,缺料与产能冲突提前提示
换型后第一件没量就开机,干了几十件才发现尺寸偏,整批返修还占着机床
换型后必须录入首件检验结果才能解锁批量加工,检验项按图纸公差配置,超差直接锁机并要求复核
钢材炉号只写在入库单上,加工完就找不到对应关系,客户要追溯只能整批隔离
炉号与材料批号在领料时绑定工单,随工序流转到成品标签,追溯时按批号查在库、在制与已发货
主机厂发来质量扣款通知,转发几轮没人跟进,年底对账才发现少收了几万块
索赔单在系统内登记并指派责任人,整改措施、验证结果与扣款金额闭环,月度汇总与财务对账
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
看板与正式订单
零件工序与产能
炉号绑定与首件
尺寸抽检与记录
防锈与标签
到货确认与索赔
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
主机厂订单接收
零件工序与产能平衡
炉号批号与领料
工序开工与产出
首件巡检与终检
夹具刀具寿命管理
包装规格与发货
质量索赔闭环
看板订单一到就换算成零件与工序需求,排产先看材料与产能;材料领用时把炉号绑到工单,余料退回也要扫码;换型后首件必须检验合格才允许批量;巡检按频次提醒,尺寸超差立即停线;成品标签带批号与炉号,包装按客户规格;发货后跟踪到货确认,索赔与整改在系统内闭环。
订单换算到工序
材料产能双校验
合格才批量加工
按频次抽检尺寸
批号炉号上标签
差异索赔有跟踪
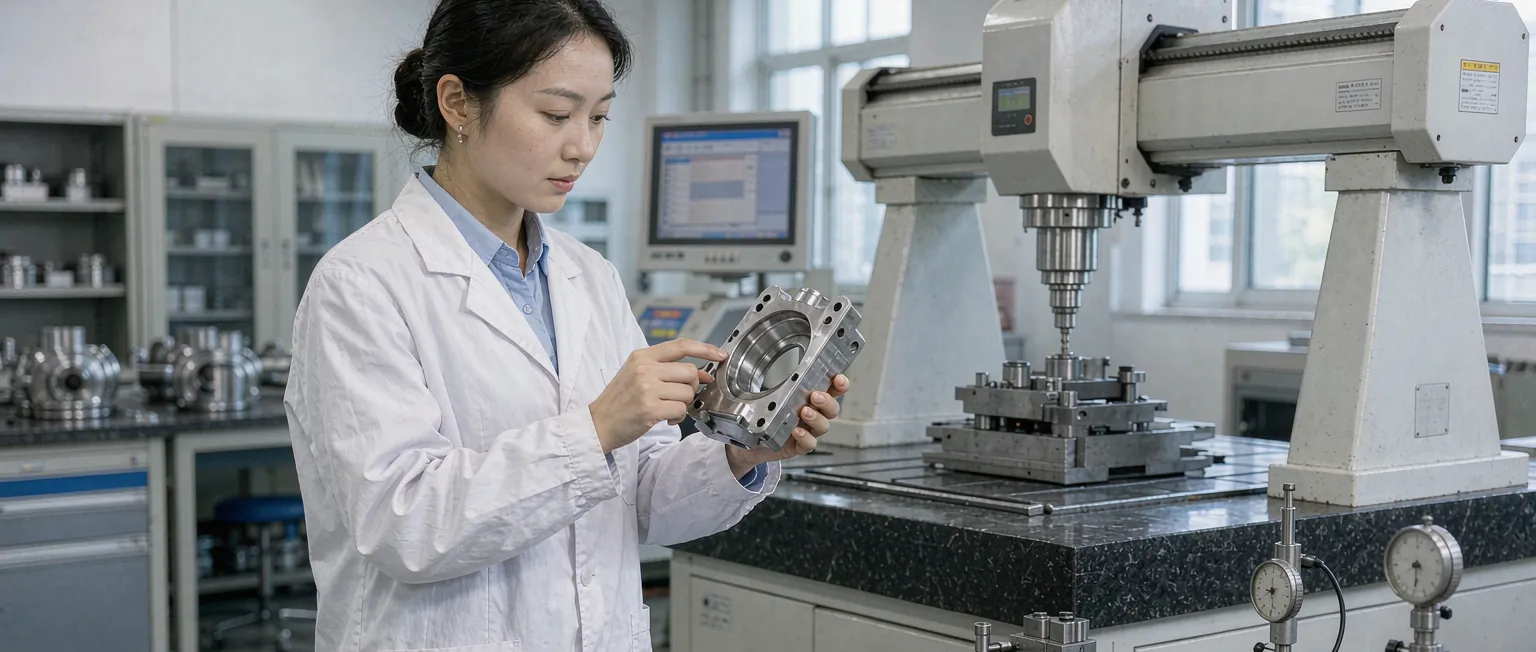
机加工换型频繁,首件不检等于把整批押在运气上。系统把首件检验做成开工的前置条件,检验项与公差来自图纸配置,数据超差就锁住批量加工,必须由班组长复核后才能继续,返修与报废的数量单独统计
汽车行业追溯要求能查到材料来源。领料时把炉号与工单绑定,工序流转与成品标签都带这个信息,客户抽查时按批号就能列出用了哪炉材料、哪台设备、哪个班次做的
主机厂的质量扣款通知往往通过邮件下发,转发几次就没人记得。系统把索赔单做成一条待办,指定责任人、限期回复,整改措施要有验证结果,扣款金额与财务对账,年底不会再出现对不上的情况
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
一线作业
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
看板变化即时反映到排产
首件不合格不进入批量
炉号与批号贯穿在库在途
整改验证与扣款对账闭环
从单体到多组织,都能按自己的模式配置
壳体轴类与精密件
按看板准时交付
多品种小批量
三电结构件加工
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
核对现有制度、台账与系统清单,确认数据口径与责任岗位
输出配置方案与验收口径,明确集成边界与风险应对
完成规则配置、基础数据导入与相关系统接口联调
选一个车间或片区先跑通,按真实反馈修正配置
分批推广到全量范围,交付操作手册与运维交接
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
精密机加工 · 数十台数控设备
换型后凭经验直接批量加工,尺寸偏了0.03毫米,几十件全部返修,机床停了两天
冲压与机加工 · 配套多家主机厂
客户抽查要求提供材料炉号与加工记录,仓库只能按入库日期估算,整批被要求隔离
常见的主机厂看板文件与接口都有成熟做法,可以按客户提供的模板做字段映射与定时抓取;暂不能直连的先支持表格导入,导入时校验零件号与数量,异常行单独列出。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障