
华东某覆盖件冲压厂
车门内板冲压 · 供主机厂
面临挑战
孔位漂移到末件才发现,一整托报废,主机厂线的配送节奏被打乱
实施效果
报废范围整托到单托
停线配送未再发生
复模响应当班完成
查看详情
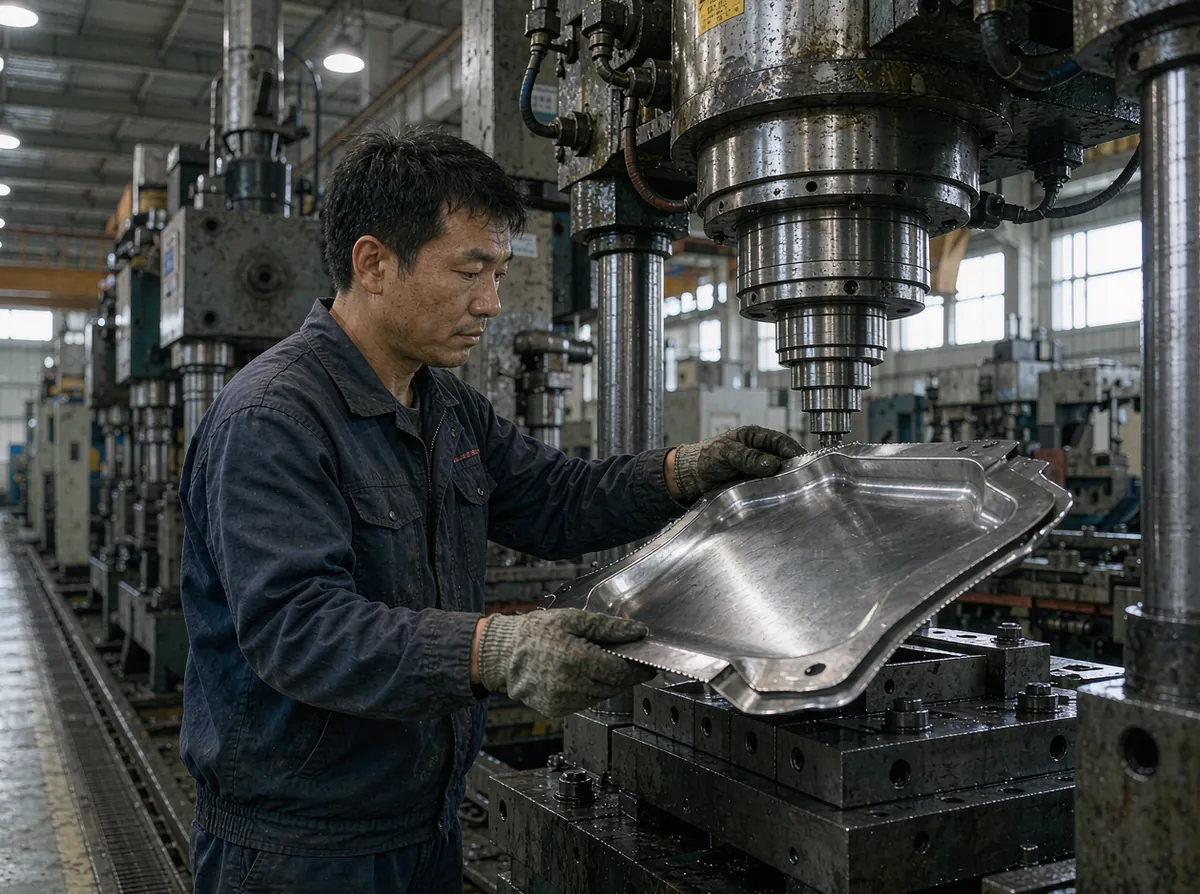
把冲压车间的日常从卷料板料入库与炉批登记、开卷清洗与涂油、模具上机与试模首件、拉深修边冲孔翻边整形、在线尺寸抽测与首末件留样、模具保养与刃磨寿命、堆叠码盘与防锈周转……
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
首件合格就开机,冲几万件中间不测,等末件发现孔位漂了,一整托全偏,回修与报废都来不及
首件按检具全尺寸录入确认,中间按频次抽测关键尺寸,趋势超预警自动提示停机复模;末件留样与首件对比存照
保养计划贴在墙上,产量一冲就忘,刃口崩了带病生产,废品率翻倍才发现是模具的事
模具按套号建档,模次与保养周期自动累计,到期工位端提醒并锁机待保;刃磨后重置计数,保养记录与当批废品率关联
同一零件两家客户都反映拉伤,班长说是料硬,采购说是模具,互相没有数据,扯一个礼拜定不了责
板料按炉批挂机械性能,模具按套号挂模次与刃磨记录,拉伤缺陷按件归类并关联两个维度;责任判定看数据不靠嗓门
码盘靠点数,托托之间数量不一,客户收货短装长装,月结对账来回扯
码盘按件数扫码建托,装车按托扫码核对,数量差异在装车端当场拦截;对账单按托按批生成,差异可追到当班
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
炉批厚度
性能挂批
保养核对
首件全尺寸
按频抽测
趋势预警
毛刺拉伤
当场判定
与首件对比
存照归档
扫码装车
对账随批
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
材质性能挂批
模次保养计时
留样对比存照
趋势预警停机
毛刺拉伤关联
到期锁机待保
按件建托防混
扫码核对差异
冲压是走量的工艺,尺寸稳定比单件精度更值钱。系统把模具寿命、首末件对比、在线趋势放进同一张时间轴,漂移早一步发现,模具早一步保养,浪费就少一步发生。
模次与保养周期自动累计,到期工位端弹窗锁机;保养与刃磨记录重置计数,废品率异常自动关联模具维度
关键尺寸按频次抽测并画趋势,漂移接近公差带边界即预警停机复模,等末件才发现的老问题提前几千件拦截
缺陷按件归类并关联板料炉批与模具模次,材料硬化与刃口磨损分开定性,扯皮变追根
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
管理与配置中枢
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
明显减少
带病生产杜绝
当周闭环
趋零
从单体到多组织,都能按自己的模式配置
内外板与结构件
壳体与支架
端子与引线框架
多客户多模具切换
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
核对现有制度、台账与系统清单,确认数据口径与责任岗位
输出配置方案与验收口径,明确集成边界与风险应对
完成规则配置、基础数据导入与相关系统接口联调
选一个片区或门店先跑通,按真实反馈修正配置
分批推广到全量范围,交付操作手册与运维交接
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
车门内板冲压 · 供主机厂
孔位漂移到末件才发现,一整托报废,主机厂线的配送节奏被打乱
壳体支架模具群 · 多模具切换
二十多套模具轮着上机,保养全凭师傅记,刃口崩裂废品翻倍,还说不清是哪套的事
关键尺寸清单按零件配置,检具读数人工录入端上,要求单位与正负公差规范;有数显卡尺数显检具时可直读自动录入。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障