
某金属件喷塑加工厂
钣金喷涂外协 · 月加工数万件
面临挑战
同色号换了粉末供应商,喷出后整体偏亮,客户拿色板比对后整批退回;厂里既无标准板也无批次记录,说不清问题出在哪里
实施效果
色差退货大幅下降
换批返工基本消除
客户复单回升
查看详情
喷塑这行,客户最在意的只有两件事:颜色对不对得上,膜厚够不够。可这两件事偏偏最容易出岔子:来料一批一批,挂具怎么挂、间距留多少,全凭师傅摆;粉末换了品牌或批次,同样的色号喷出来偏亮偏暗,客户比对样板就退货。前处理更隐蔽:除油没除净、磷化膜没做好,喷上去的塑层过几个月就起泡掉皮,返工要整批重来。厂里管得粗的时候,加工单上只写客户名和件数,膜厚测了几个点、固化炉温多少、这一炉里挂了哪几家客户的件,事后全说不清;月底按件数结算,返工件和报废件混在里面,谁也不认。系统把喷塑按单、按炉、按挂位管起来:来料按客户与工件建档,前处理工序打卡并记录槽液参数;喷房按色号与粉末批次记录,挂具与挂位编号绑定工件;固化炉温曲线与出炉时间留档;膜厚与色差按抽检点位录入并附照片;返工与报废单独开单并计入结算。色号对得上,账也算得清。
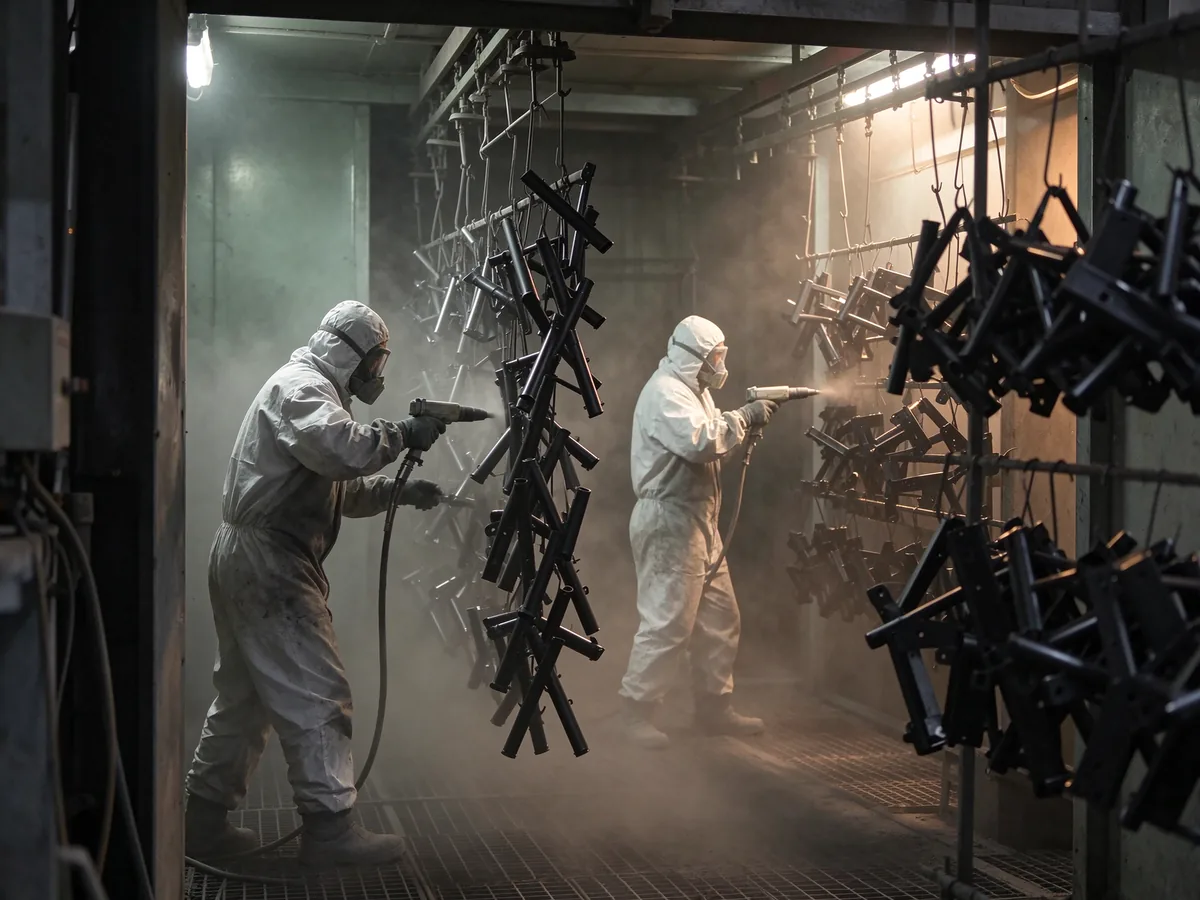
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
同一色号换了粉末品牌或批次,喷出来偏亮或偏暗;厂里没有留样和批次记录,客户拿样板比对就要退货,一次退几百件
按色号绑定粉末批次并留存标准板,换批时先打样比对再上批量,色差抽检结果与批次绑定,超标批次不放行
除油与磷化靠师傅看着办,槽液浓度多久没测没人知道;喷上去的塑层看着挺好,几个月后起泡掉皮,客户整批退货还要赔工期
前处理按工序打卡,槽液浓度、温度与处理时长逐批记录,超期未换槽自动提醒,前处理记录与喷涂批次关联
为了装满炉,把不同客户的件挂在一起,出炉后发现某件颜色不对或膜厚不足,分不清是谁的,只能整炉重做
挂具与挂位编号,工件按挂位绑定客户与加工单,出炉按挂位核对;同炉多客户需在系统标注分区,问题按挂位追溯
加工费按件计,返工件和报废件混在交付数量里,客户说数量对不上,厂里也拿不出返工原因记录,只能打折了事
返工与报废单独开单并记录原因与责任工序,结算按合格件计价,返工工时与粉末损耗一并统计
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
按客户工件与色号建档
除油磷化槽液参数记录
挂位编号绑定工件客户
色号与粉末批次对应
炉温曲线与时间留档
膜厚色差抽检并留照
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
客户工件数量与色号建档
槽液参数与工序打卡
挂位编号与工件绑定
色号与粉末批次对应
炉温曲线与出炉时间
膜厚色差按点位录入
单独开单并记录原因
按合格件计价与对账
前处理决定附着力,色号决定能不能收钱,膜厚决定客户信不信
色号与粉末批次绑定、换批先打样,色差超标在厂内就被拦下,客户拿样板退货的场景明显减少
前处理槽液与时长逐批记录,超期提醒换槽,塑层起泡掉皮的返工大幅下降
返工与报废单独开单,结算按合格件计价,客户对数量与扣款的质疑有了依据
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
开单、工件编号与色号
工序打卡与槽液记录
挂位、粉末批次与炉温
膜厚色差抽检与计价
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
色号与粉末批次绑定,换批先打样比对,色差问题在出厂前拦截,客户退货与返工同步下降
槽液浓度与处理时长逐批记录,超期换槽自动提醒,塑层起泡掉皮的批量问题明显减少
挂位编号绑定客户与工件,同炉多客户也能按位追溯,混件导致的整炉赔偿不再发生
返工与报废单独开单并归因,结算按合格件计价,客户对数量与扣款的争议有据可依
从单体到多组织,都能按自己的模式配置
承接钣金、货架与护栏喷塑
自带喷涂线,自用兼外加工
大批量同色号交付,色差敏感
多客户小批量,挂位管理难
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
建立色号库与标准板留存规则
开单编号与挂位绑定先跑通
槽液参数与粉末批次录入切换
膜厚色差抽检与返工开单上线
按合格件结算并复盘返工原因
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
钣金喷涂外协 · 月加工数万件
同色号换了粉末供应商,喷出后整体偏亮,客户拿色板比对后整批退回;厂里既无标准板也无批次记录,说不清问题出在哪里
仓储设备制造 · 自有喷涂线,批量交付
客户仓储现场反馈部分货架塑层起泡掉皮,追溯发现前处理槽液长期未检测,除油不彻底;整批重做导致交期延误与赔偿
以留存的标准板为基准,在标准光源下比对并拍照留档;批量抽检按约定色差范围判定,超出即返工。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障