
华南某日用陶瓷厂
白瓷餐具釉烧 · 隧道窑两条
面临挑战
客户反映同一批货颜色不一致,厂里怀疑窑温,换了几次曲线仍没解决,只能挑货交货
实施效果
色差投诉明显减少
挑货成本下降
窑炉利用更合理
查看详情
把日用陶瓷厂的日常从泥料球磨与陈腐、滚压注浆成型、修坯干燥、素烧与施釉、贴花手绘与花纸管理、装窑釉烧与温度曲线、出窑分级与配套拣选、出口订单验货与包装发运的全过程收进一套系统。泥料按配方球磨,含水率与陈腐天数留档;成型按器型与模具登记,模具使用次数到限提示更换;修坯与干燥按坯体含水率控制,裂纹坯单独统计;素烧与釉烧按窑次装窑,装窑图记录每件位置,温度曲线与气氛留档;花纸按客户图稿版本管理,贴花与手绘按工位计件,花面错版可追到批次;出窑按变形、色差、釉面缺陷分级,配套按套件清单拣选,缺件即时提示;出口订单验货按抽样标准执行,验货结果与整改记录随订单归档。
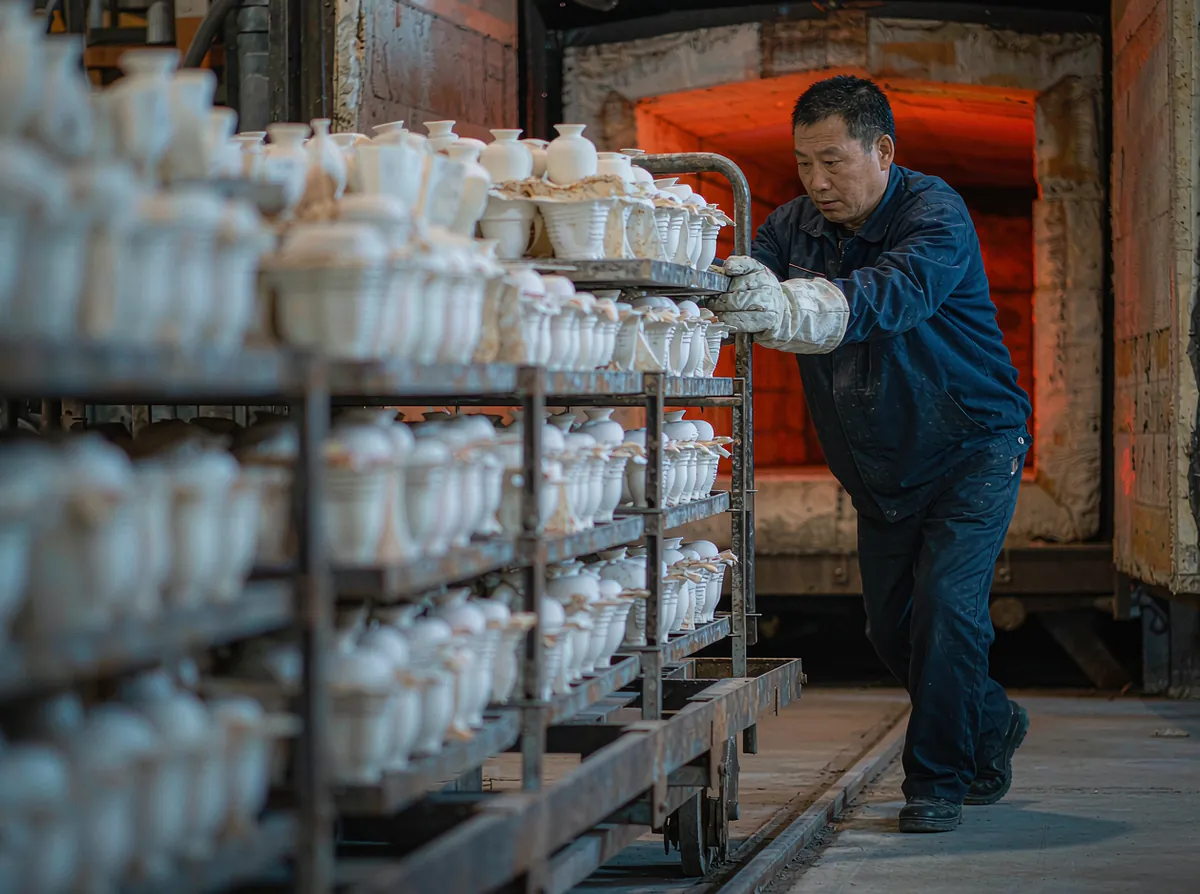
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
同一条窑不同位置颜色不一样,是温度、气氛还是釉料批次,全靠老师傅猜
装窑图记录每件位置与窑车层位,温度曲线与釉料批次一起归档,色差可按位置与批次对比
客户改了第三版花稿,车间还在用第二版的花纸,做出来全部作废
花纸按客户图稿版本受控,领用时校验版本,旧版自动锁定,错版能在贴花前拦下
配套拣选靠人工数,装箱时才发现少件,补烧一炉成本高还不一定对色
按套件清单拣选并扫码计数,缺件即时提示,补件单直接下到对应工序
出口验货抽到变形与釉面缺陷超标,客户要求全检,工期与运费都赔进去
出窑即按等级分选并记录缺陷类型,验货前按订单做预检,问题在厂内解决
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
配方与陈腐
模具次数管控
釉料批次
花纸版本受控
装窑图与曲线
缺陷分级拣选
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
球磨配方与陈腐
滚压注浆与模具
含水率与裂纹
釉料批次与厚度
花纸版本与工位
装窑图与温度
缺陷分类与配套
验货与包装发运
泥料批次、成型模具、装窑位置、温度曲线与花纸版本挂在同一件器物上;色差能追到窑位,错版能拦在贴花前,配套缺件不必等装箱才发现。
配方陈腐
模具管控
釉料批次
版本受控
窑位曲线
缺陷归因
同一条窑,边角与中心的温差就可能造成肉眼可见的色差。系统按窑车层位记录每件坯体的位置,出窑分级时把缺陷与位置关联,几次之后就能看出哪一层该放要求高的订单
客户改稿是常事,车间用旧版做出来的成品只能报废。系统把花稿版本与订单绑定,花纸领用时扫码校验,旧版自动锁定无法领用,贴花工位看到的永远是当前有效版本
一套几十头的餐具,少一只就得补烧。拣选时按套件清单逐项扫码计数,缺件即时提示并生成补件单,补件同样记录窑次与花面版本,避免补出来的颜色不一致
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
一线作业
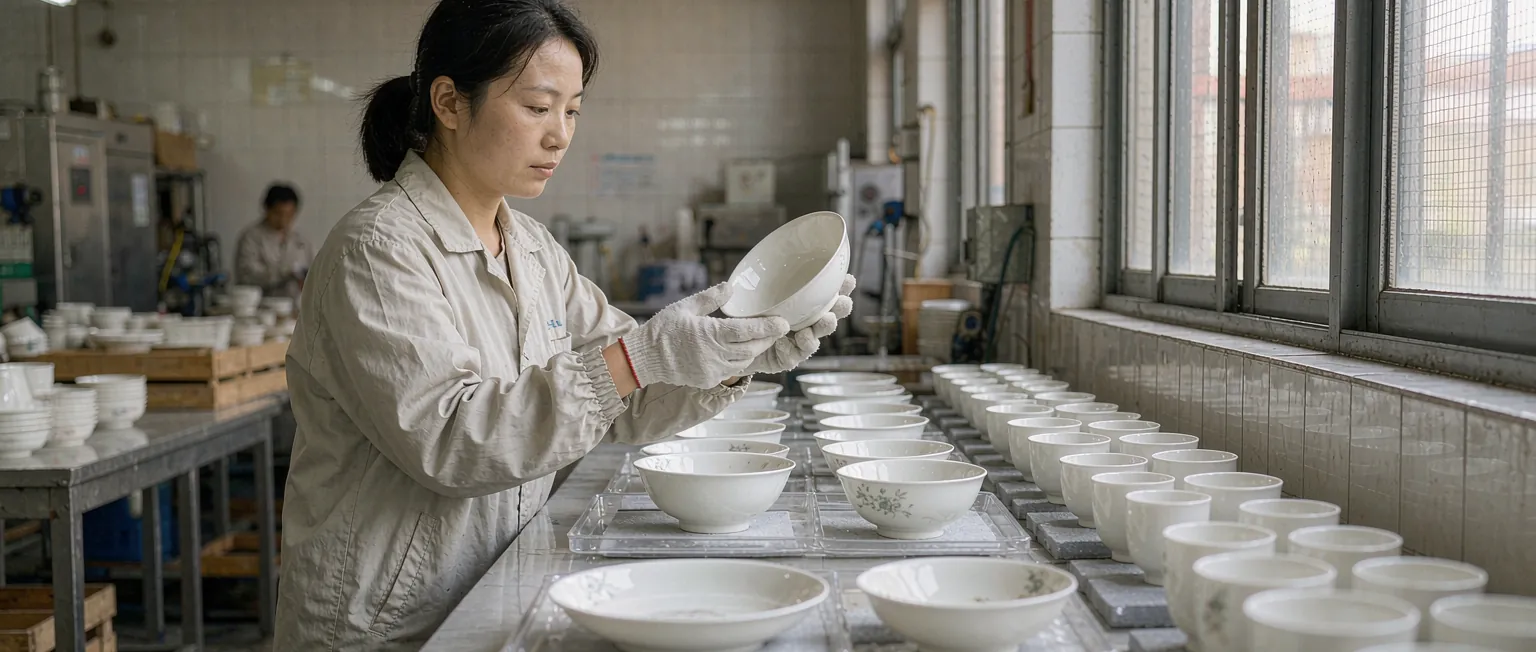
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
装窑图留档
版本受控
清单扫码
出厂前预检
从单体到多组织,都能按自己的模式配置
餐具茶具与配套
高档成套瓷
订单验货与发运
定制花面与配套
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
分别访谈负责人与一线岗位,把诉求转成可验收的需求条目
输出流程蓝图与数据字典,确认报表口径与推送规则
完成系统配置、历史数据清洗导入与权限分配
关键岗位分批培训后试运行,收集问题并即时调整
按验收清单逐项确认,交付配置说明与后续服务方案
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
白瓷餐具釉烧 · 隧道窑两条
客户反映同一批货颜色不一致,厂里怀疑窑温,换了几次曲线仍没解决,只能挑货交货
定制花面餐具 · 年出口订单三百余单
客户改稿频繁,车间偶尔用错花纸版本,一次错版就是整批报废加延期赔付
仪表数据可导出后按窑次导入,系统负责把曲线与装窑图、釉料批次关联起来;没有导出功能的,由窑炉班组按节点抄录关键温度。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障