
某减速机齿轮厂
传动部件制造 · 月产齿轮数万件
面临挑战
一批减速机在客户整机测试时噪声超标,客户判定齿轮问题要求退货;厂里复检齿形判定合格,双方各拿一份报告,谁也说服不了谁
实施效果
退货范围整批缩到一对
争议处理数据定责
配对管理成对出库
查看详情
齿轮厂的活,从一张图纸开始:模数、齿数、压力角、精度等级、材料与热处理要求,差一项就做不出能用的齿轮。锻件进厂先正火,粗车后滚齿或插齿,渗碳淬火再磨齿,齿形齿向与公法线要上检测中心核,最后按噪声与接触斑点配对出厂。系统按图号建齿轮档案,毛坯炉批、刀具编号、切削参数、热处理炉次与层深硬度、磨齿余量与检测报告逐项挂上;检测数据从齿轮测量中心导出后与批次绑定,超差自动标红并推送工艺确认。配对出厂的齿轮箱里,主动轮与从动轮的编号成对记录,客户日后更换备件按配对号就能补同一批齿形的件。减速机厂最怕的是「装上去响」,噪声往往来自齿形与侧隙的细微差别,而这些差别正好藏在检测报告里——档案齐了,异响投诉就能从争吵变成查数据。
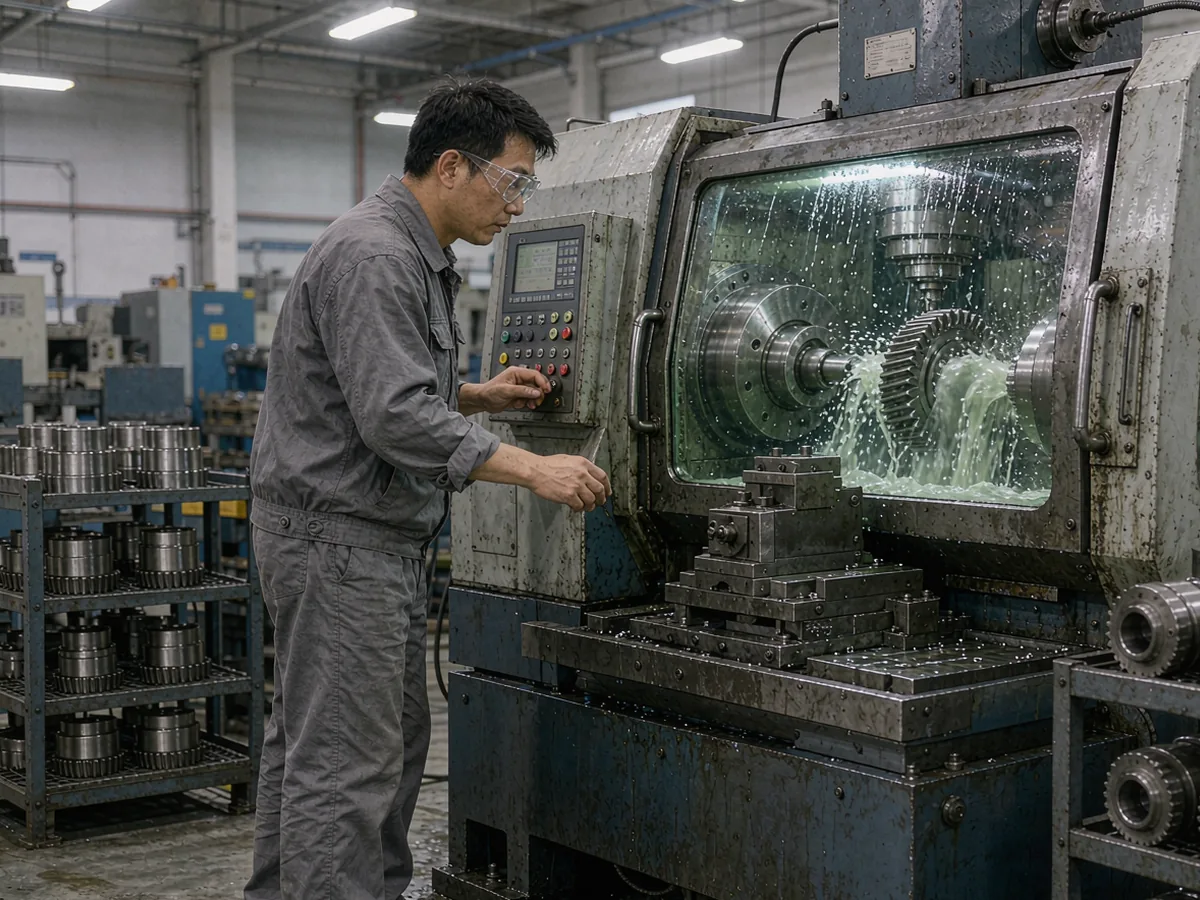
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
滚刀与插齿刀按经验换,磨过几次也不标;同一图号的齿轮这批齿形合格、那批超差,追下去才发现是刀具磨损到了临界还没换
刀具按编号建账,累计切削长度与重磨次数登记,接近寿命阈值提前提醒更换;齿形异常时可回溯当批所用刀具与刃磨记录
渗碳淬火后齿轮会变形,磨齿余量留多少全凭老师傅习惯;余量留少了磨不出精度,留多了渗碳层被磨掉,硬度不够用
热处理炉次与层深、硬度、变形量一并记录,磨齿余量按图号与炉次统计实际值;新批次参考历史变形数据定余量,减少磨穿与报废
齿轮测量中心出的报告存成文件,文件名凭操作员习惯,几个月后要查某批的齿形齿向数据,只能一份份打开找
检测报告按图号与批次自动归档,关键项(齿形、齿向、公法线、跳动)结构化存储;客户索要时按批次一键调出并导出
主动轮与从动轮分开入库,编号没有成对绑定;客户维修时补了一只,齿形批次不同,装上去噪声明显,返修来回折腾
配对关系在入库时绑定,主从动轮编号成对记录;备件出库按配对号发同一批齿形的件,客户换件后噪声问题大幅减少
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
参数、精度与热处理要求定档
按图建档
锻造炉批与正火记录
料批可追
刀具编号与切削参数登记
刀具受控
层深、硬度与变形量留档
炉次留痕
余量、齿形齿向数据入库
报告随批
主从动轮成对绑定出厂
配对不乱
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
模数齿数与精度等级一处登记
锻造炉批跟着件走
滚刀插齿刀按编号管寿命
滚齿插齿参数与首件确认
层深硬度与变形量记录
余量按历史变形数据定
齿形齿向报告结构化留存
主从动轮成对出厂
齿形差几个微米,装到减速机里就是一整片异响;系统把刀具、炉次与检测数据串成一条线
每张图纸一个图号,参数与版本对应
切削长度累计,接近阈值提前提醒
炉次与变形量关联,余量有据可定
齿形齿向与公法线数值入库可比
超差件自动标红,流转前需工艺确认
主从动轮成对绑定,备件同批同形
客户反馈噪声时,按配对号调出齿形齿向与侧隙数据,问题在刀具、热处理还是装配,一查便知
历史变形量按图号统计,新批次磨齿余量有参考区间,磨穿与报废同步下降
配对关系入库即绑定,客户补件时发同一批齿形的件,换件后噪声投诉明显减少
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
图纸拆解与工序排程
刀具领用与切削记录
装炉、层深与硬度记录
报告归档与配对入库
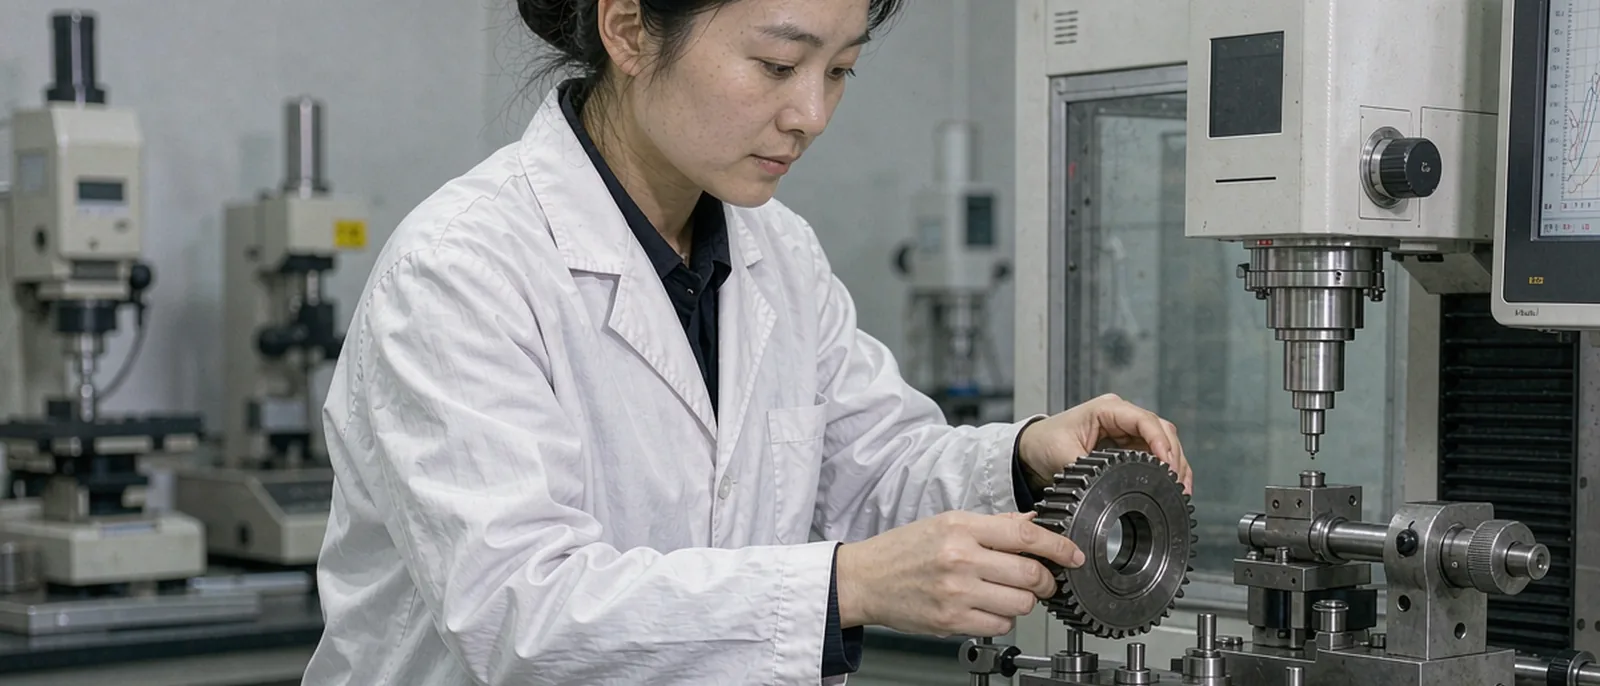
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
刀具寿命与切削参数可查,齿形波动从随刀具状态漂移变成可预期的维护节奏
按图号统计实际变形量,磨齿余量有参考区间,磨穿与二次热处理明显减少
检测数据按批次结构化归档,客户要齿形齿向数据不必再翻文件
主从动轮成对绑定,备件同批同形,客户换件后的异响投诉减少
从单体到多组织,都能按自己的模式配置
批量供货给整机厂,噪声要求严
重载齿轮,热处理与检测环节重
规格多批量中等,季节性强
承接磨齿与外协工序,交期紧
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
把主力图号、工艺路线与精度要求整理入档
刀具台账与首件确认先跑通
炉次、层深与变形登记切换
报告导入、超差拦截与配对绑定上线
按客户统计异响与不良分布
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
传动部件制造 · 月产齿轮数万件
一批减速机在客户整机测试时噪声超标,客户判定齿轮问题要求退货;厂里复检齿形判定合格,双方各拿一份报告,谁也说服不了谁
重载齿轮 · 渗碳淬火为主
操作工怕磨不出精度把余量留大,结果部分齿轮磨后层深不足,硬度检测不合格整批报废;报废原因每次都归到「热处理不稳」
常见齿轮测量中心可导出文本或表格,系统按图号与批次解析关键项;格式差异大的先手工录入关键值,图纸与报告原件作为附件挂上。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障