
华东某法兰锻造厂
碳钢法兰出口 · 锻造与机加工一体
面临挑战
海外客户年度审核要求提供近三年炉次与热处理记录,厂里只有纸质台账,翻箱倒柜凑了两周还缺页
实施效果
审核准备从两周到两天
记录完整度明显提升
客户评分顺利通过
查看详情
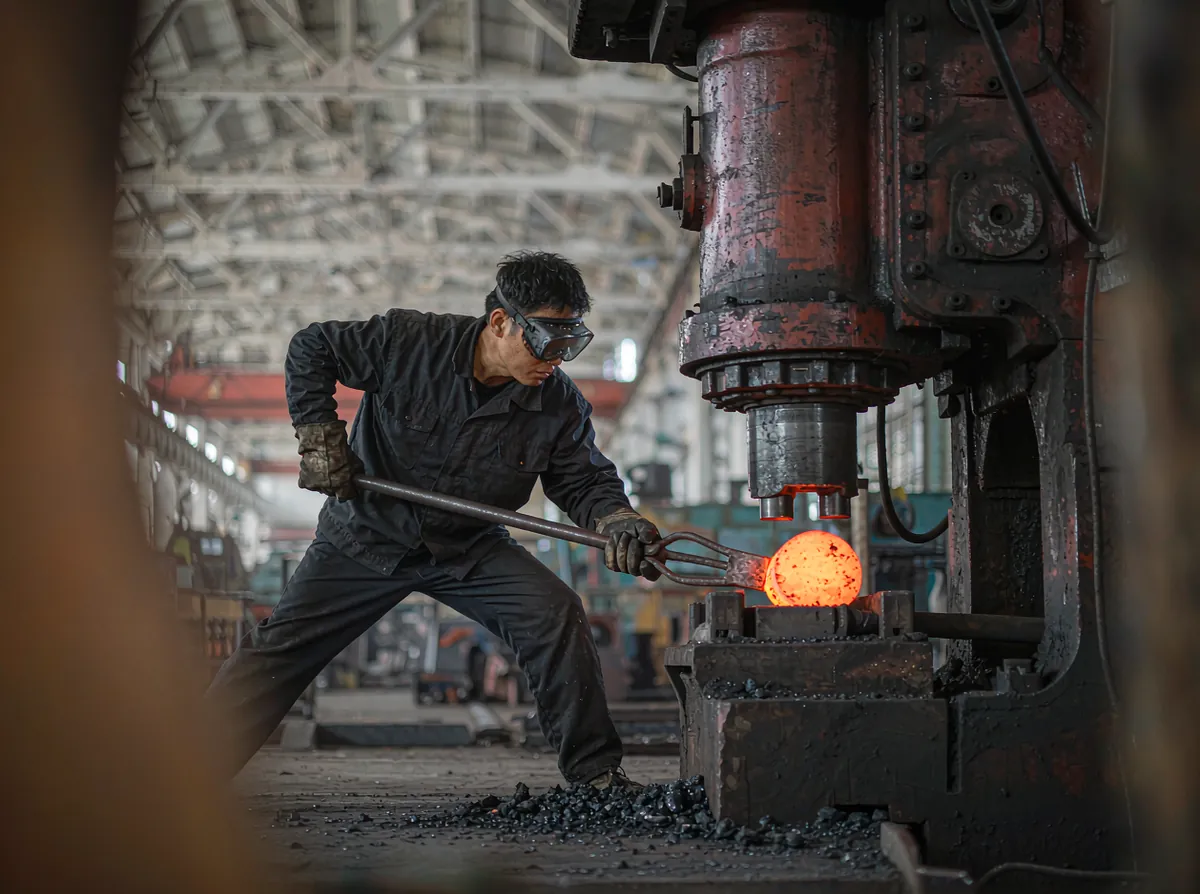
把法兰与管件工厂的日常从钢锭与圆钢入库、下料与炉次编排、加热与锻打、正火固溶热处理、粗车与精车、钻孔与坡口、尺寸与无损检测……
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
客户要材质书,仓库按订单找炉次,几张质保书混在一起,只能挑一张最像的复印过去
钢材入库即登记炉批号与质保书扫描件,锻件挂签带炉次,材质书按订单汇总实际炉次并附检测值,发运前扫码核对
煤炉改燃气炉后温度靠老师傅看火色,保温时间估摸,同一材质锻出来性能忽好忽坏
按材质设定升温曲线与保温时长,出炉温度与时间自动记录,超范围提示不得锻打;曲线随炉次归档,客户审核时可调阅
首件尺寸合格就开机,刀具磨损后尺寸慢慢飘,终检才发现整批超差
首件三坐标或卡尺实测并判定,量产按间隔抽测关键尺寸,接近公差上限即提示换刀;超差件单独隔离并登记返修方案
无损检测外包,报告回来只写产品名称,遇到争议无法证明是哪一批做的
委托单绑定炉次与数量,报告回传后按炉次归档;未出报告的炉次在系统中锁定,不得转入发运
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
炉批与质保书
材质规格核对
曲线与保温
出炉测温
设备班次登记
锻件挂签
工艺卡执行
随炉试样
首件与抽测
超差隔离
探伤与材质书
扫码核对
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
炉批号贯穿始终
按订单套料下料
温度时间双记录
工艺卡与试样同批
首件与抽测闭环
报告绑定炉次
按订单自动汇总
标签与单据一致
法兰看着是标准件,实际每一炉钢的化学成分都有细微差别,热处理与锻打方式又会影响力学性能。客户要的材质书不是一张纸,而是能对上实物的炉次证据链。
炉批登记
曲线受控
挂签流转
试样同炉
首件判定
材质书随货
同一炉钢材可能下给多个订单,系统按炉次记录领用数量与对应锻件编号;客户追问某一炉的去向时,能列出全部订单与发运日期,而不是翻领料单
保温时间不足,硬度与冲击韧性都会掉;系统按工艺卡设定温度与时长,炉温记录自动留存,提前出炉需要主管授权并写明原因,授权记录一并归档
委托单按炉次开,报告回来先登记再归档;报告未到的炉次在发运环节被拦截,避免出现货已发出、报告还没影的情况
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
管理与配置中枢
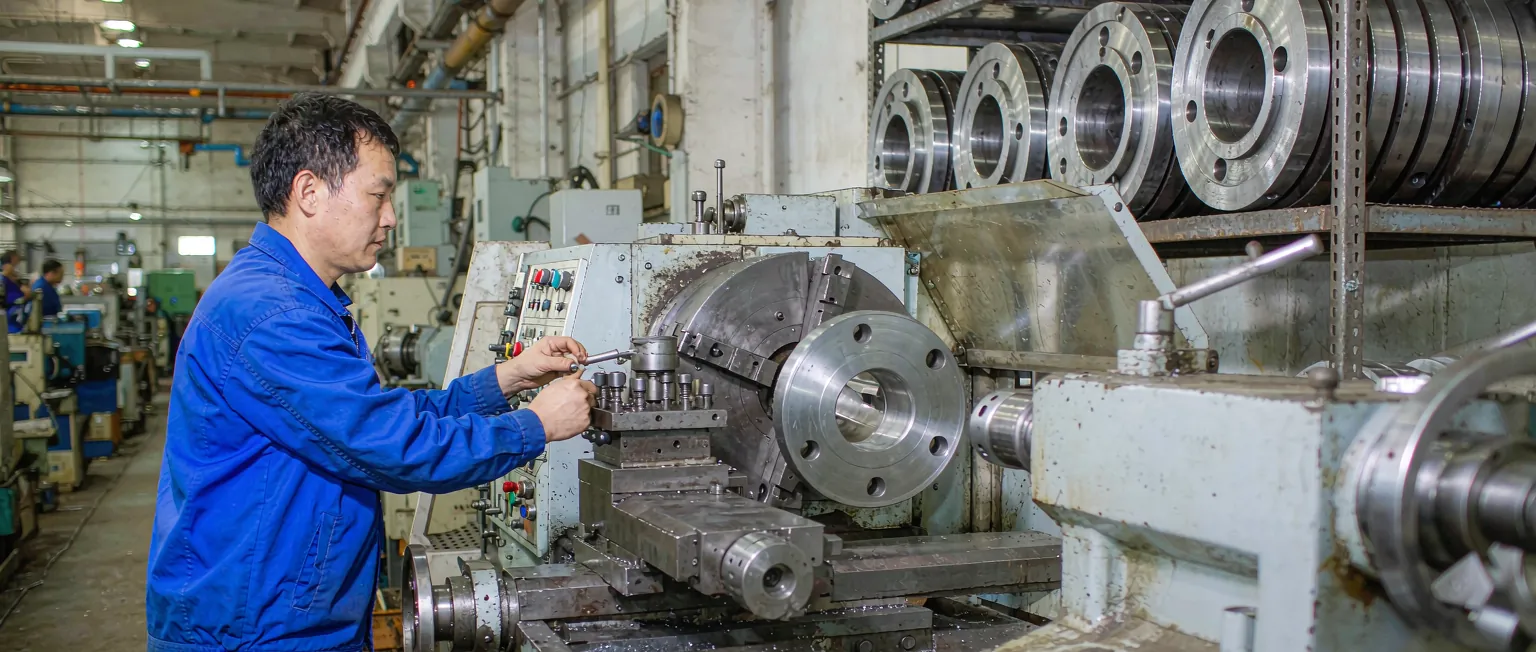
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
挂签加扫码
按订单汇总
提前需授权
未检锁定
从单体到多组织,都能按自己的模式配置
碳钢与不锈钢法兰
弯头三通异径管
自由锻与碾环
按图按标生产
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
核对现有制度、台账与系统清单,确认数据口径与责任岗位
输出配置方案与验收口径,明确集成边界与风险应对
完成规则配置、基础数据导入与相关系统接口联调
选一个片区或门店先跑通,按真实反馈修正配置
分批推广到全量范围,交付操作手册与运维交接
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
碳钢法兰出口 · 锻造与机加工一体
海外客户年度审核要求提供近三年炉次与热处理记录,厂里只有纸质台账,翻箱倒柜凑了两周还缺页
不锈钢管件 · 多炉次小批量
客户装配时发现法兰硬度偏低,返厂复检确认力学性能不达标,但同批其他件合格
热处理炉多数配有温控仪表,可加装数据采集模块按分钟记录;没有条件的由值班人员按频次抄录并拍照上传,系统按工艺卡比对,超范围提示。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障