
华东某童车制造企业
婴儿推车出口 · 月产推车数万台
面临挑战
客户抽检发现卡扣脱开力不足,整批退回返工,交期与运费都由工厂承担
实施效果
抽检不合格明显下降
返工运费大幅减少
测试数据逐台可查
查看详情
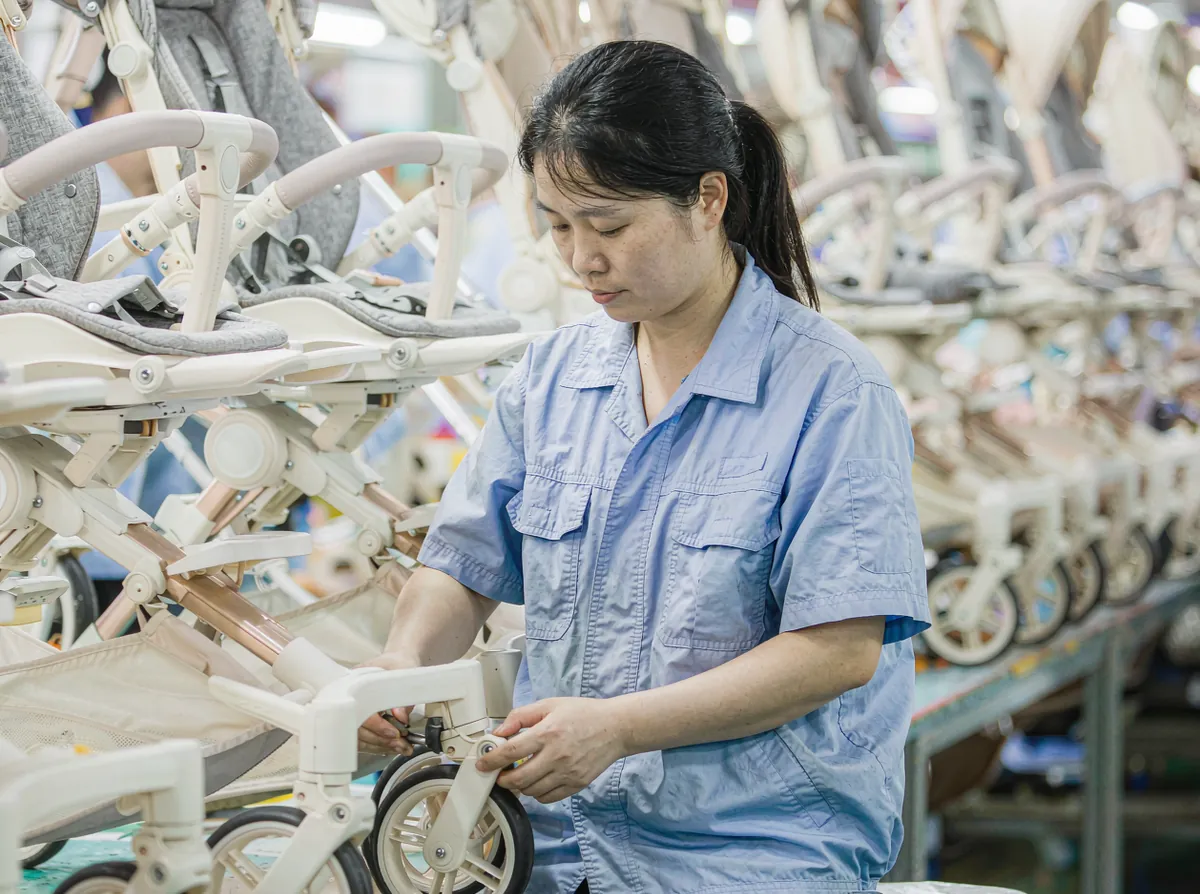
把童车与儿童安全座椅工厂的日常从来料检验、管材下料与弯管、焊接与打磨、喷涂与缝纫、总装与卡扣调试、静态与动态强度测试、认证样件与变更管理、出口验货与订单交付的全过程收进一套系统。来料按管材壁厚、面料阻燃与五金件强度抽检,塑料件核对牌号与色号;下料与弯管按图纸与模具登记,首件必检;焊接按工位记录电流与焊缝检查,打磨后转喷涂;喷涂记录膜厚与色差,缝纫按样板与批次登记;总装按配置清单领料,卡扣、安全带与刹车逐项调试并做手拉力测试;成品按标准做静态强度、动态冲击与稳定性测试,不合格整批隔离;认证样件与量产件必须一致,任何变更走评审并留档;出口按订单与验货标准抽检,包装与说明书版本随订单锁定。
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
认证送的是手工样件,量产换了模具,卡扣力度差了,抽检不合格只能返工
认证样件与量产件共用同一份物料与工艺记录,任何变更走评审,未评审不得量产
卡扣装好后用手掰两下就算过,客户退货说一按就开,责任查不到人
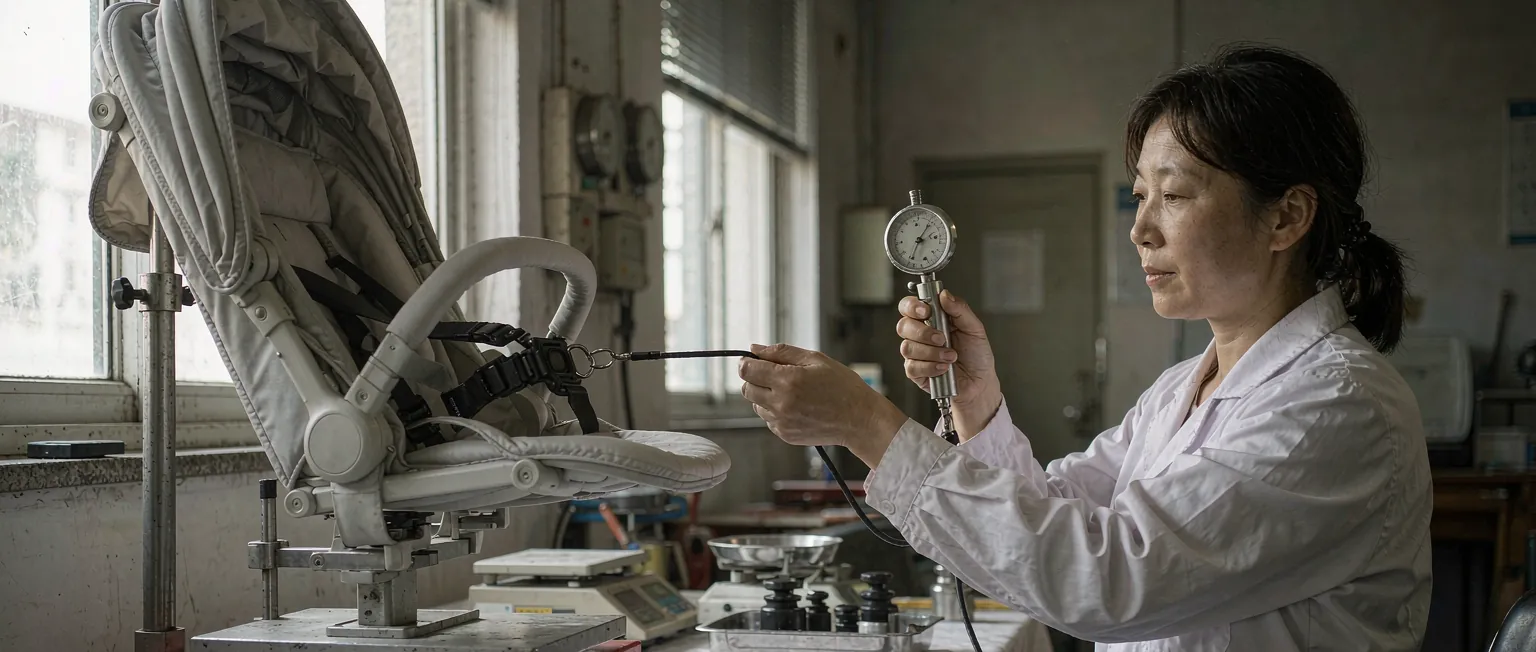
卡扣逐台用拉力计测试并录入数值,超差返调;测试数据与工位、班次绑定
出口订单要阻燃报告,翻出来发现是两年前的,重新送检赶不上船期
来料检验关联报告有效期,临近到期提前提醒送检;出货前校验报告是否覆盖本批
测试不合格的车推到返修区,修好后没有标记,和成品混在一起发货
不合格整批隔离并挂待判标识,返修后复测合格才解除,出入库按状态校验
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
壁厚阻燃抽检
不合格退回
图纸模具登记
首件必检
工位记录焊缝
返修有标记
膜厚色差样板
按批留档
卡扣手拉实测
数据到工位
静载与动态冲击
不合格隔离
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
管材五金与面料
图纸与模具管理
工位与焊缝检查
膜厚与色差控制
样板与批次管理
卡扣与刹车调校
静载与动态冲击
样件与量产一致
样件与量产共用一份物料与工艺记录,卡扣力度有实测数值,阻燃报告有有效期;抽检时拿得出证据,返工也找得到工位。
认证看的是那台样件,客户用的是量产车;物料清单、模具与工艺参数共用一份记录,换模换料走评审,评审未闭合不得量产,这条线守住了,抽检才稳
装到位和装牢固是两件事,手感判断不了;逐台用拉力计测一个值,超差返调并以复测合格为准,数据落在工位上,责任自然清楚
返修区与成品区物理分开,系统里用状态隔离,复测合格才允许转可发;仓库出库按状态校验,状态不对的单子提交不了
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
管理与配置中枢
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
共用物料与工艺
拉力计实测
效期与订单校验
复测合格才转
从单体到多组织,都能按自己的模式配置
轻便车与高景观车
车载座椅与提篮
木制与金属结构
订单跟单与验货
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
核对现有制度、台账与系统清单,确认数据口径与责任岗位
输出配置方案与验收口径,明确集成边界与风险应对
完成规则配置、基础数据导入与相关系统接口联调
选一个片区或门店先跑通,按真实反馈修正配置
分批推广到全量范围,交付操作手册与运维交接
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
婴儿推车出口 · 月产推车数万台
客户抽检发现卡扣脱开力不足,整批退回返工,交期与运费都由工厂承担
安全座椅与提篮 · 认证型号二十余个
为降成本换了塑料件供应商,未走变更评审,年度监督审核时被查出不一致
拉力测试单次只需几秒,可并入总装最后一道工位;按工位数配置拉力计,测试与记录同步完成,不会成为瓶颈。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障