
华东某瓶罐厂
模号追溯与初检锁模 · 日出瓶三百万只
面临挑战
客户灌装线连续爆瓶,索赔金额不小;厂里只能按整批处理,查不出是哪个模、哪个班次
实施效果
爆瓶投诉下降明显
责任界定到模号
索赔金额大幅降低
查看详情
把玻璃瓶罐厂的日常从石英砂纯碱碎玻璃配料与配合料水分控制、窑炉熔制与料滴温度、行列机成型与模具更换、瓶身壁厚与容量初检、退火窑温控与应力消除、耐内压与热稳定性试验、瓶口尺寸与垂直度检验、喷涂印刷与烤花、托盘包装与成品入库发货的全过程收进一套系统。配料按配方称量并记录碎玻璃掺比;窑炉按班记录料温与出料量;行列机按机台按瓶型记录模号、机速与料滴重量;初检按模号抽测重量与壁厚,超差锁模;退火窑按温区记录曲线,应力仪抽测;耐内压与热稳定性按批试验并留样;瓶口与垂直度按检验位逐批抽检;喷涂烤花记录涂料批号与炉温;成品按托盘码垛入库,发货按客户订单配货。
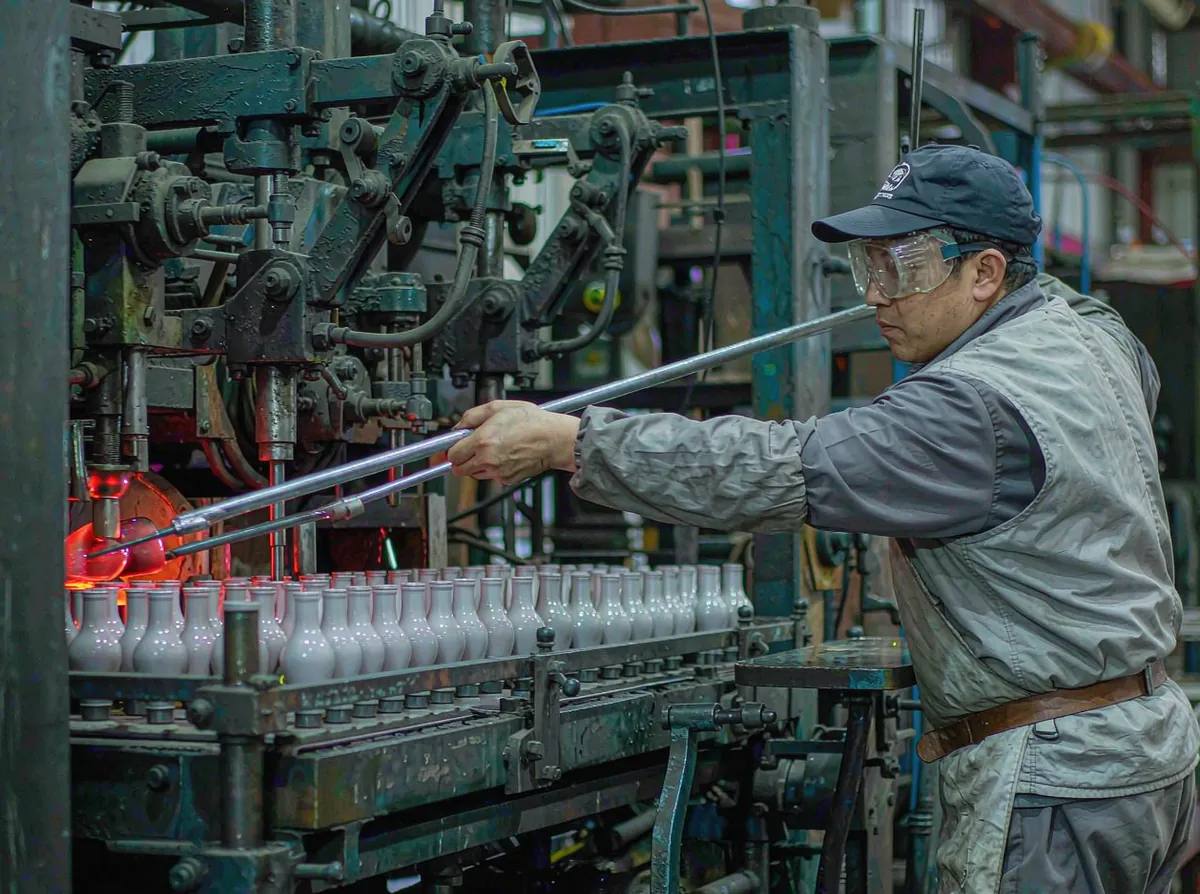
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
行列机几个模同时出瓶,某个模偏薄没人发现;灌装线上爆瓶,客户整线停机,索赔单直接开到厂里
初检按模号抽测重量与壁厚,数据超差自动锁定该模并提示换模;每个托盘标注生产模号,客户投诉可按模号反查机台与班次
退火窑温区曲线靠看火工经验,天气一变曲线就飘;瓶子放着放着出现细裂纹,客户仓储环节炸瓶,责任说不清
退火窑按温区记录温度曲线,偏离工艺窗口自动提醒;应力仪抽测结果挂批,退火不良批不得入库,曲线与成品批次一一对应
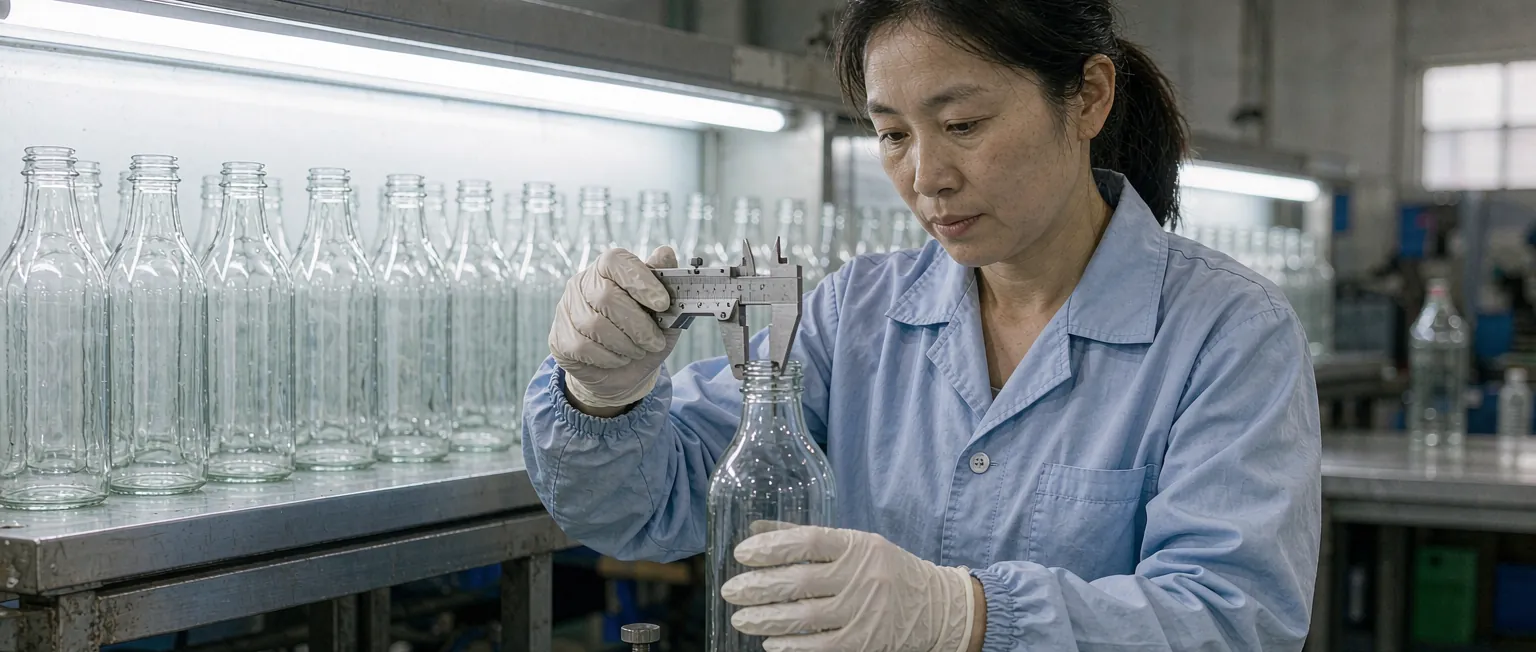
客户瓶型多,一天换几次模;换完直接开产,首件不检,出来一批瓶口尺寸偏差的废品
换模走确认流程,模具号与瓶型绑定,首件必检重量、壁厚、瓶口与垂直度;首件不合格不得批量生产,换模记录可追溯
碎玻璃按堆掺,比例靠铲车司机估;掺多了料性变,掺少了成本高,窑炉工况波动找不到原因
配料按配方称量,碎玻璃掺比按批登记,配合料水分抽测;掺比异常自动提示,配料记录与窑炉工况放在一起比对
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
碎玻璃掺比
料温出料
模号机速
壁厚容量
温区曲线
耐压热稳
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
配方与掺比
料温与出料量
模号与机速
超差自动停
温区曲线留档
耐压与热稳
涂料批号
托盘码垛
瓶罐是高速连续生产,一个模偏薄就可能让客户整线停机。系统把模号、料滴重量、壁厚、退火曲线与耐压试验串成一条批次链,出问题能定位到具体模号与班次,而不是整批背锅。
掺比登记
料温记录
模号绑定
壁厚实测
曲线留档
按托可追
每只托盘标注生产机台与模号,初检数据按模记录;客户投诉可按托盘反查模号、班次与料滴重量,是模具问题还是料性问题一查便知
退火窑按温区记录温度,偏离工艺窗口自动提醒;应力抽测结果挂到批次上,退火不良批不得入库,细裂纹炸瓶的隐患从源头压下去
换模时模具号与瓶型绑定,首件必检重量、壁厚、瓶口尺寸与垂直度;首件不合格不得开产,换模记录与首件数据一并留档
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
一线作业
一线作业
一线作业
管理与配置中枢
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
明显减少
入库前拦截
显著下降
工况更稳
从单体到多组织,都能按自己的模式配置
食品饮料与调味品瓶
口服液与药瓶
小批量多瓶型
表面装饰与印刷
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
分别访谈负责人与一线岗位,把诉求转成可验收的需求条目
输出流程蓝图与数据字典,确认报表口径与推送规则
完成系统配置、历史数据清洗导入与权限分配
关键岗位分批培训后试运行,收集问题并即时调整
按验收清单逐项确认,交付配置说明与后续服务方案
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
模号追溯与初检锁模 · 日出瓶三百万只
客户灌装线连续爆瓶,索赔金额不小;厂里只能按整批处理,查不出是哪个模、哪个班次
换模确认与首件检验 · 日换模六次
瓶型多、换模频繁,换完直接开产;曾有一批瓶口尺寸偏大,客户灌装线卡瓶,整批退回
可以从机台控制屏人工抄录关键参数,也可以加装采集模块读取机速与模号信号;系统先用人工录入跑通流程,采集可以后补。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障