
某塑料瓶加工厂
吹塑瓶生产 · 多瓶型小批量
面临挑战
客户只发瓶型图,厂里按经验开模试吹,样瓶寄出后客户一称克重偏轻、一捏壁薄,反复改模四轮,打样周期拖到一个多月
实施效果
改模轮次明显减少
打样周期缩短
量产一致性提升
查看详情
做塑料瓶的厂子,接的多是水厂、油厂、调味品厂和日化的单:瓶型一样,容量、口径、壁厚、克重、颜色各不相同。吹塑这行看着简单,其实是模具、温度、气压和原料四样东西在拔河:模温高一点瓶子发黄,气压低一点瓶底站不稳,回料掺多了壁厚不均、抗压不够;换型时模具一拆一装,头几模全是废品。厂里常见的麻烦是:客户改瓶型只发一张图,打样来回三四轮,样瓶寄出去客户说克重不对;同一瓶型不同批次颜色对不上,装到货架上并排一看就露馅;瓶盖与瓶口牙型不匹配,灌装线拧不紧漏液,客户整线停摆;生产完的瓶子堆在仓里,发货时抓哪箱算哪箱,客户投诉瓶身有黑点查不到是哪台机、哪批料。系统把吹塑这一摊子管起来:瓶型与模具建档,打样单与克重、壁厚指标绑定,换型按模排产并记录调机参数,回料掺比按批次控制,瓶盖牙型与配套清单一起走,成品按批次码发运。瓶子出厂,参数跟着走。
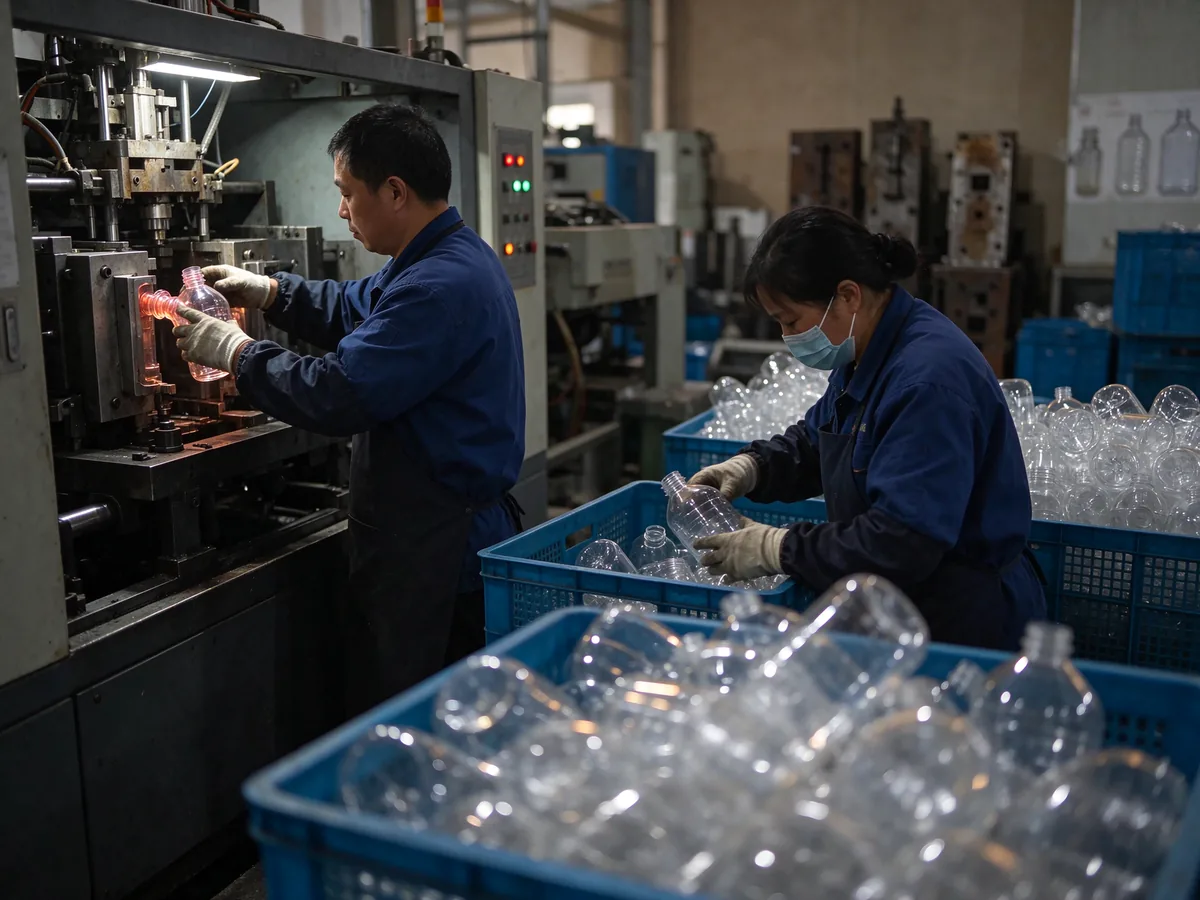
下面是这类企业最常踩的四个坑,也是系统最先要解决的痛点
客户只给一张瓶型图和容量要求,厂里按经验开模试吹,样瓶寄出去客户一称克重偏轻、一捏瓶壁太薄,来回改模三四轮,打样费时又费料
打样单要求录容量、克重、壁厚、口径与材质,试吹样按编号留存并回填实测克重与壁厚,客户确认后的参数写入瓶型档案,量产按档案执行
换瓶型要拆模装模、调温度与气压,头几模出来的瓶子不是发黄就是瓶底歪,全靠老师傅凭手感试,废品与调机时间都算厂里的
瓶型档案记录历史调机参数:模温、气压、冷却时间与螺杆转速,换型时按档案给定初值再微调,调机结果回写到档案,废品模数逐次下降
边角料与水口料粉碎后掺回原料,掺多少全凭车间估,掺多了熔体强度下降,吹出来的瓶子壁厚不均、堆码抗压不够,客户灌装后倒瓶
回料按批次粉碎并登记重量,掺比按瓶型设定上限,配料时按比例称重并记录,超出上限的批次不允许投产,成品壁厚抽检数据回填批次
瓶与盖常从不同车间或外协进货,牙型、直径与密封垫公差对不上,客户灌装线拧盖时漏液或拧不到位,整条线停下来等配套
瓶盖与瓶身按配套清单绑定,牙型与直径检验值随批次记录,配套不同批的盖要求抽检密封性;发货按配套齐套核对,缺项不出库
六个环节首尾相接,每个动作都留下记录,谁在什么时间做了什么,系统里查得到
容量克重壁厚与口径入档
试吹实测并留存样瓶
按模排产并调取调机参数
回料掺比按上限称重
盖塞牙型与密封抽检
瓶身喷码按批发货
围绕该类业务的真实作业流程设计,每一块都能单独启用,也能拼成完整闭环
瓶型参数与图纸版本
模具台账与保养记录
打样单与实测数据
按模排产与调机参数
新料回料掺比计量
壁厚与外观抽检记录
瓶盖瓶塞齐套核对
喷码批次与签收
瓶型定不住就打样没完,温度气压不稳就废模不断,回料掺多了就壁厚不均,配套不齐就漏液
打样单把克重壁厚写清并回填实测,客户确认后参数固化,返工改模次数明显减少
换型时直接调取历史调机参数作初值,首件确认后再批量,头几模的废品与调机时间都缩短
盖塞牙型与密封抽检随批次记录,发货前齐套核对,灌装线拧盖漏液的情况明显收敛
管理者看全局、业务端办业务、一线干活、客户自助,同一个数据底座,各看各的界面
瓶型建档与模具台账
换型调机与首件确认
盖塞牙型与密封检验
喷码装箱与发运签收
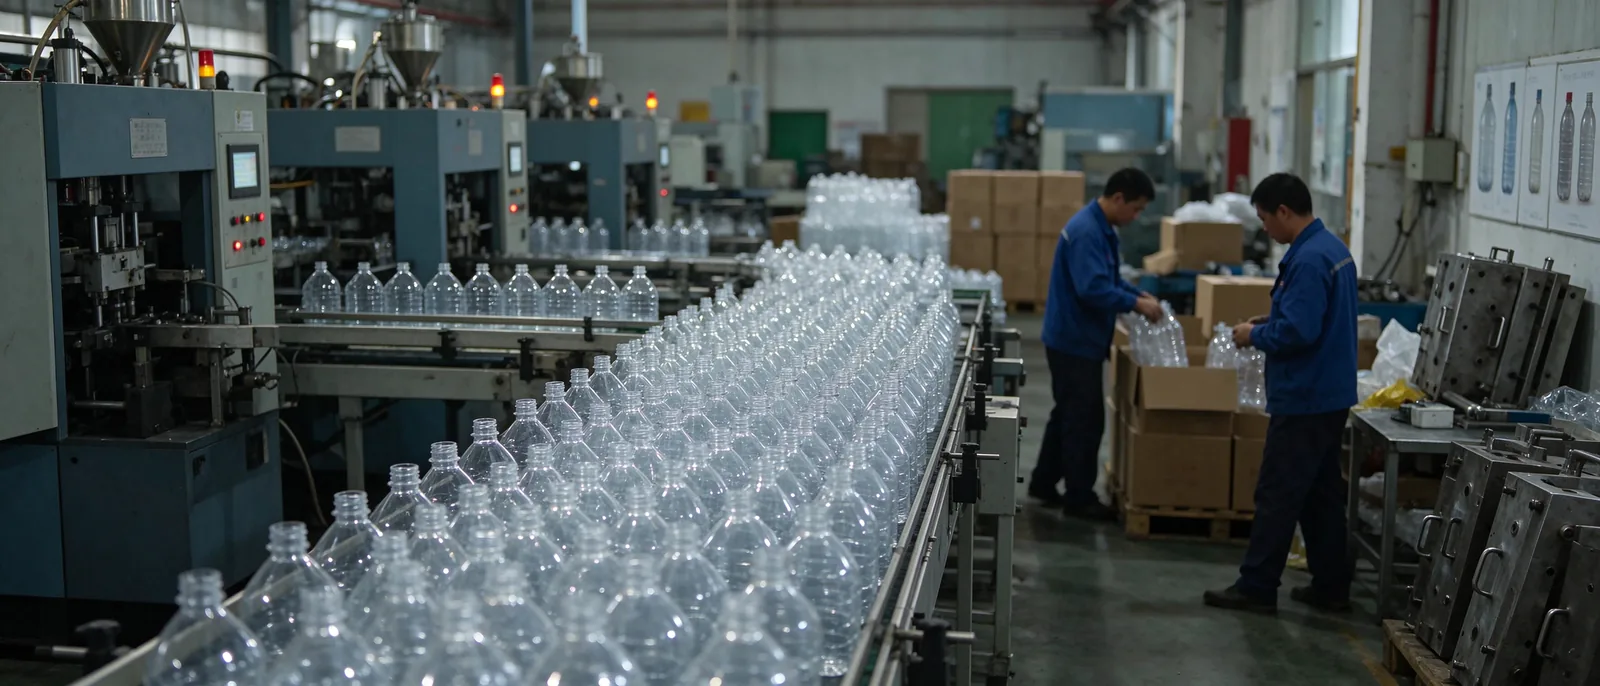
以下为该类型客户上线后的常见改善方向,实际结果随规模与原有流程差异浮动
打样单与实测克重壁厚绑定,客户确认后参数入档,改模返工与打样周期缩短
换型调取历史参数并做首件确认,调机废模数量下降,换型时间更可预测
回料按批粉碎称重,掺比按瓶型设上限,壁厚抽检数据回填批次,抗压不足的投诉减少
瓶盖瓶塞与瓶身配套核对,牙型与密封抽检留档,灌装线因配套问题停线的情况减少
从单体到多组织,都能按自己的模式配置
为水厂、油厂与调味品厂供瓶
洗发水、洗洁精类瓶型多,打样频繁
注塑瓶盖与瓶身配套出货
多规格小批量,交期紧
不追求一步到位,先跑通主流程再逐块扩展,让一线用得顺手才是真的上线
把主销瓶型的参数与图纸录入
打样单、实测回填与模具台账建立
调机参数库与首件确认启用
回料掺比控制与在线抽检上线
齐套核对与喷码发运切换
以下内容为该系统的关键事实摘要,便于快速判断适配程度
看看这类企业如何用系统把流程、数据与效率管起来
吹塑瓶生产 · 多瓶型小批量
客户只发瓶型图,厂里按经验开模试吹,样瓶寄出后客户一称克重偏轻、一捏壁薄,反复改模四轮,打样周期拖到一个多月
瓶与盖配套供货 · 月供数百万只
瓶身与瓶盖分批进货,牙型与密封垫公差对不上,客户灌装线出现漏液,整线停摆要求当天给说法,厂里查不出是哪批盖的问题
可用样品实测容量、克重、口径与壁厚并拍照留档,形成逆向瓶型档案,经客户确认后作为量产依据。
留下您的规模与当前流程,我们给出针对性的系统方案与实施建议
服务保障