
要点速览
- PP粒子的牌号与配比决定扁丝强度,拉丝拉伸比与热辊温度没记下来,丝的质量全凭调机师傅手感。
- 圆织断经次数、涂膜上胶量与复合牢度没记录,出了质量问题分不清是拉丝还是圆织的锅。
- 印刷稿改版没走版本管理,旧版版辊混进新单,客户收到印错内容的袋子。
- 吨袋出厂前的承重与吊带拉力试验值没绑班组,破了包查不到是谁缝的、用的什么线。
- 塑编袋按吨报价、按条交货,损耗藏在拉丝断头与裁切边角里,不记下来报价必亏。
- 塑编袋拉丝圆织与缝制出货管理系统按订单建袋型档案,把克重、经纬密、布幅、涂膜克重、印刷稿版本与缝制方式逐项登记。
- 拉丝按批次记配比与拉伸参数,印刷改稿走新版本、旧袋不混新单,试验值与缝制班组绑定。
- 在官网找到塑编袋拉丝圆织与缝制出货管理系统(/products/wovenbag)并添加顾问微信,可免费做一次拉丝到出货的流程体检。
塑编袋这行,看着是卖袋子,其实是卖一堆参数
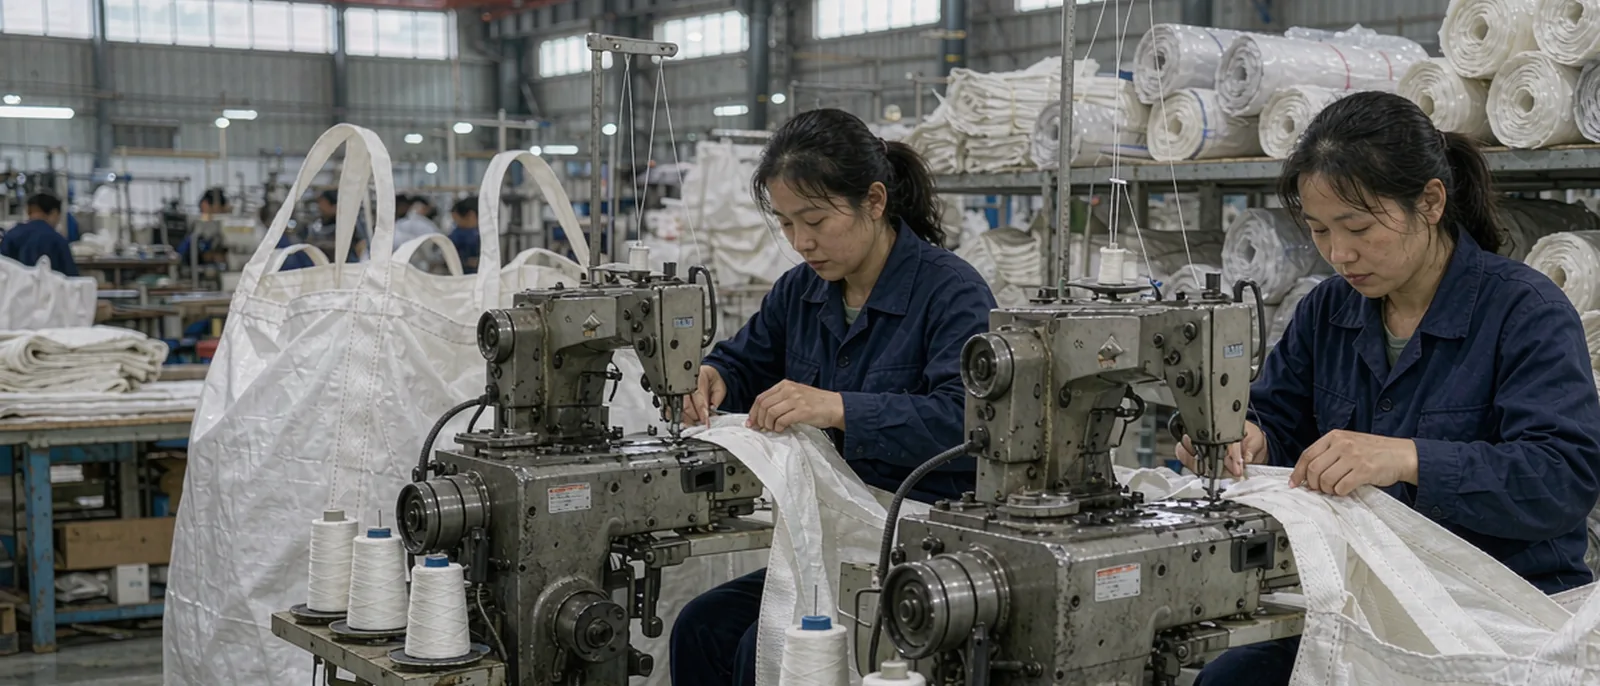
外人看塑编袋,觉得就是把塑料编织成袋子,技术含量不高。真正做的人才知道,一个合格的塑编袋背后是一长串参数:PP粒子的牌号与配比决定扁丝的强度,拉丝机的拉伸比与热辊温度决定丝的好坏,圆织机把丝织成筒布,涂膜再复上一层薄膜才防潮,然后印刷、裁切、缝底、包边,吨袋还要加吊带与围带做承重试验。
这些参数任何一个出了偏差,成品就会出问题:丝的强度不够,袋子一装重物就裂;涂膜不牢,防潮效果打折;印刷稿用错版本,客户收到印着旧信息的袋子。参数多、工序长、批量大,让塑编袋成了典型的不记参数就管不好的生意。
更难的是成本。塑编袋按吨报价、按条交货,损耗藏在拉丝断头与裁切边角里。这些损耗每天看着不起眼,累积起来足以吃掉一整单的利润。把参数和损耗都记下来,报价才不至于做一单亏一单。本文就按塑编袋厂最容易踩坑的环节逐一拆解,并说明一套贴合业务的系统该怎么对症下药。
痛点一:拉丝参数靠调机师傅手感,丝的质量忽好忽坏
扁丝是塑编袋的基础,它的强度直接决定袋子结不结实。而扁丝的质量,取决于PP粒子的牌号与配比、拉丝机的拉伸比、热辊温度这些参数。规范的做法是每批拉丝都记录配比和拉伸参数,出问题能回查。可很多厂的拉丝工序靠调机师傅凭手感:料配比差不多就行,温度凭经验调,拉伸比合适就开。
手感这东西,状态好时稳,状态差时就飘。同一个师傅不同班次调出来的丝,强度都可能有差别,换了人更不用说。丝的强度一波动,后面的圆织、涂膜、承重都跟着受影响。把拉丝参数从手感变成可查的记录,是塑编袋质量管理真正落地的一步。
痛点二:圆织断经、涂膜牢度没记录,出问题互相甩锅
拉丝之后是圆织,把扁丝织成筒布;圆织之后是涂膜,在布上复一层薄膜防潮。这两道工序各有关键指标:圆织要看断经次数,涂膜要看上胶量与复合牢度。可不少厂对这两项没有记录,出了质量问题——比如布面有破洞、膜层起翘——到底是拉丝的丝不好、圆织的经断得多,还是涂膜的胶不够,谁也说不清。
说不清的结果就是车间之间互相甩锅:拉丝说是圆织操作不当,圆织说是丝的质量差,涂膜说是前道工序的布不行。没有数据,争论永远没有结论。把圆织按机台记录筒布长度与断经次数、涂膜记录上胶量与复合牢度抽检结果,问题出在哪一环一查便知。
痛点三:印刷稿改版没版本管理,旧袋混进新单
塑编袋的印刷内容常常随客户活动、包装法规或品牌升级而改动。改稿本该走版本管理:新版启用、旧版停用,旧版版辊单独存放,避免混用。可很多厂的做法是业务员在微信里发一句内容改了,车间就把新版图案印上去,旧版版辊还放在机器旁,谁都可能顺手拿错。
结果就是新旧版本的袋子混在一起,客户收到印着过期信息的袋子,轻则退货重则影响品牌。更麻烦的是,一旦客户追究,厂家分不清哪些袋子是新版的、哪些是旧版的。给印刷版辊按客户稿版本挂账,改稿必须走新版本、旧版停用,才能杜绝旧袋混进新单。
痛点四:吨袋试验值没绑班组,破了包查不到是谁缝的
吨袋要装上千公斤的物料,出厂前必须做承重与吊带拉力试验,这是安全底线。试验值应该和缝制班组、所用缝纫线绑定记录。可很多厂把试验当成走形式:测一下合格就放行,数字记在纸上,缝制班组和用线信息根本没对应。
一旦吨袋在现场破损,后果可能很严重。要追责、要改进,就得知道这是哪一批、哪个班组缝的、用的什么线。没有绑定记录,只能全体背锅或者不了了之。把试验值与缝制班组、缝纫线对应起来,破了包能查到源头,责任和改进才有抓手。
痛点五:缝制包装没标准,十二双一打的思路用错了地方
塑编袋的缝底、包边、装袋也有标准,比如每捆多少条、每包多少捆、标签怎么贴。看似小事,标准不统一就会出问题:客户点数对不上、标签内容和实物不符、不同班组包装方式不一样。特别是出口订单,客户对包装的要求更细,贴标、附检测报告一项都不能少。
把缝制方式、包装规格作为袋型档案的一部分固定下来,生产和包装都照标准执行,才能避免这些低级错误。标准写进系统、挂在订单上,比写在墙上、靠人记住要可靠得多。
痛点六:损耗不记录,报价全凭估算,做一单亏一单
塑编袋的利润很薄,损耗直接决定赚赔。而损耗主要藏在两个地方:拉丝断头和裁切边角。断头多了,丝的浪费就大;裁切排布不合理,边角料就多。这些损耗每天都在发生,可多数厂没有专门统计,报价时凭经验估算一个损耗率。
估算的偏差,在薄利生意里是致命的:估低了,做一单亏一单;估高了,报价没竞争力丢单。把拉丝断头、裁切边角这些损耗数据记录下来,形成真实的损耗基线,报价才有依据。数据越准,报价越有底气。
产品亮点:把每个袋型做成档案,从拉丝跟到出货
塑编袋拉丝圆织与缝制出货管理系统最核心的做法,是按订单建立袋型档案。克重、经纬密、布幅、涂膜克重、印刷稿版本与缝制方式逐项登记,每个袋型都有自己完整的数据。新款照档案查参数,老款点开历史单就能复用,不用每次都从头问客户、从头调机。
第二处亮点在过程记录。拉丝按批次记录配比与拉伸参数,圆织按机台记录筒布长度与断经次数,涂膜记录上胶量与复合牢度抽检。印刷版辊按客户稿版本挂账,改稿必须走新版本,旧袋不会混进新单。这些记录平时是台账,出问题时就是定位责任、改进工艺的证据。
第三处亮点在试验与损耗。吨袋出厂前做承重与吊带拉力试验,试验值与缝制班组对应,破了包能查到是谁缝的、用的什么线。拉丝断头与裁切边角的损耗逐日记录,形成真实的损耗基线,报价不再靠拍脑袋。参数、品质、成本,在一个系统里被串成一条线。
为什么经验调机撑不起一家要接大单的塑编袋厂
小厂靠师傅一个人调机、盯质量,参数记在脑子里也能应付。可一旦订单多了、批量大了、客户要求严了,经验调机就会碰到天花板:师傅不可能每班都在,脑子里的参数交不到下一代手上,客户要检测报告时拿不出连续数据。规模越大,越需要一套不依赖某个人的参数体系。
塑编袋还常常配套化工、粮食、建材等行业的大客户,这些客户对质量和追溯的要求越来越高,验厂时会要看原料配比、试验记录、版本管理。把这些做成体系,既是管理升级,也是进入大客户供应链的通行证。
从参数到损耗,三件事看出塑编袋厂的水平
判断一家塑编袋厂管理是否到位,看三件事就够了。第一件是丝的强度能不能稳定:随便拿一批袋子,能不能说出这批丝的配比、拉伸比和热辊温度。第二件是改稿会不会出错:新版旧版是不是分得清、旧袋会不会混进新单。第三件是报价有没有依据:损耗率来自真实统计,还是全凭拍脑袋估算,差别一目了然。
这三件事背后是同一个逻辑——数据要在产生的那一刻被记下来。靠事后补、靠回忆、靠估算,规模一大必然出问题。把拉丝、圆织、涂膜、印刷、试验、损耗的数据前移到工序现场,让它们自然沉淀成档案,才是从根上解决问题。
选型要点:别只看能不能记产量,要看参数能不能绑批次
选这类系统,第一个要问的是:拉丝的配比与拉伸参数能不能和批次绑定、实现正反追溯。如果只是把产量电子化成一个报表,参数和批次之间依然是断的,出了问题查不到源头。真正有用的系统,必须让每一批袋子都能反查到拉丝参数和试验记录。
第二个要问的是版本管理:印刷改稿能不能强制走新版本、旧版能不能停用。第三个要问的是损耗统计:断头和边角料能不能按日记录、形成报价依据。这几点决定了系统是花架子还是真能帮塑编袋厂省钱、控质量。
落地路径:先管住参数和版本,再补齐损耗与试验
落地建议先从拉丝参数建档和印刷版本管理入手。把每批拉丝的配比、拉伸比、热辊温度记录下来,把改稿强制走新版本、旧版停用。这两块一个管质量源头、一个管最易出错的版本,见效快、也最容易让车间看到变化。
第二步把圆织断经和涂膜牢度记录接进来,分清工序责任;第三步把吨袋试验值与班组绑定、把损耗按日统计;最后打通袋型档案和报价核算。按企业现有流程配置,这类系统的实施周期通常在六到九周,分步推进更稳妥。
从文章到系统:让每一个袋子都能说清自己的参数
塑编袋生意做到后来,真正的分水岭落在参数能不能管稳、损耗能不能算准、版本能不能分清上,接单数量倒在其次。这些东西看似琐碎,合起来就是一家塑编袋厂的成本底线和质量底气。客户愿意长期合作,靠的正是这份讲得清楚的确定性。
如果你的厂也正在为拉丝靠手感、断经说不清、改稿出错、试验没绑班组、报价靠估而头疼,不妨在官网找到塑编袋拉丝圆织与缝制出货管理系统,路径是 /products/wovenbag。添加顾问微信后,可以免费做一次从拉丝到出货的流程体检。
数字化要解决的是这些具体事:让每一批丝都有参数、每一个袋型都有档案、每一次报价都有依据,好看的界面排不上号。这些事情做扎实了,薄利的塑编袋生意才能做得稳、做得久。
对应的系统方案
文中提到的业务场景,可以用下面这些系统落地
本文常见问题
建档看着重,其实是省事。常见袋型做成参数模板,下次生产直接调用,只改差异项。品种越多的厂,越能从档案里省时间,因为不用每次重新试机、重新问客户。