
要点速览
- 模数、齿数、压力角、精度等级、材料与热处理要求差一项,就做不出客户能用的齿轮。
- 毛坯炉批、刀具编号、切削参数、热处理炉次与层深硬度没挂上档案,出了问题查不到工艺源头。
- 齿形、齿向与公法线的检测数据没和批次绑定,超差没人自动标红、推送工艺确认。
- 异响往往来自齿形与侧隙的细微差别,检测报告不齐时,客户和厂家只能靠争吵解决。
- 主动轮与从动轮成对配对出厂,配对号没记录,客户日后换备件补不到同一批齿形的件。
- 齿轮加工工艺与热处理磨齿配对管理系统按图号建齿轮档案,把毛坯炉批、刀具编号、切削参数、热处理炉次与检测报告逐项挂上。
- 检测数据从齿轮测量中心导出后与批次绑定、超差自动标红,配对出厂的主动轮与从动轮编号成对记录。
- 在官网找到齿轮加工工艺与热处理磨齿配对管理系统(/products/gear)并添加顾问微信,可免费做一次工艺与检测的体检。
齿轮厂的争议,大多从一句装上去就响开始
减速机厂最怕这样一通电话:齿轮箱装上去就有异响,客户要求退货或者索赔。异响这件事,往往是齿轮行业最难说清的问题,因为它通常不来自某个明显的尺寸错误,而来自齿形、齿向、侧隙这些细微的差别。差之毫厘,装上就是嗡嗡响。
问题难在定位。异响到底是齿轮加工精度不够,还是热处理变形,还是配对不当?没有完整的工艺和检测数据,厂家和客户各执一词:客户说你的齿轮不合格,厂家说装配有问题。争吵代替了查数据。
其实异响的答案,往往早就写在检测报告里——只是这份报告和批次、和配对关系没有挂在一起,用的时候找不到。本文就按齿轮厂最容易踩坑的环节逐一拆解,并说明一套贴合业务的系统该怎么把争吵变成查数据。
痛点一:图纸参数差一项,做出来的齿轮就是废的
齿轮的活从一张图纸开始,模数、齿数、压力角、精度等级、材料与热处理要求,一项都不能差。这些参数决定了齿轮的基本形态和性能,差一项做出来的齿轮就是另一个零件,客户根本装不上或者用不了。
可很多厂把图纸参数管理得很粗:图纸纸质版在工艺员手里,参数靠手工抄进程序,抄错一个数、漏看一个精度等级并不罕见。等齿轮加工出来才发现,材料白费、工期延误。把图纸参数结构化地录成图号档案,从源头减少抄录错误,是齿轮厂管理的第一步。
痛点二:毛坯、刀具、热处理炉次没挂档,查不到工艺源头
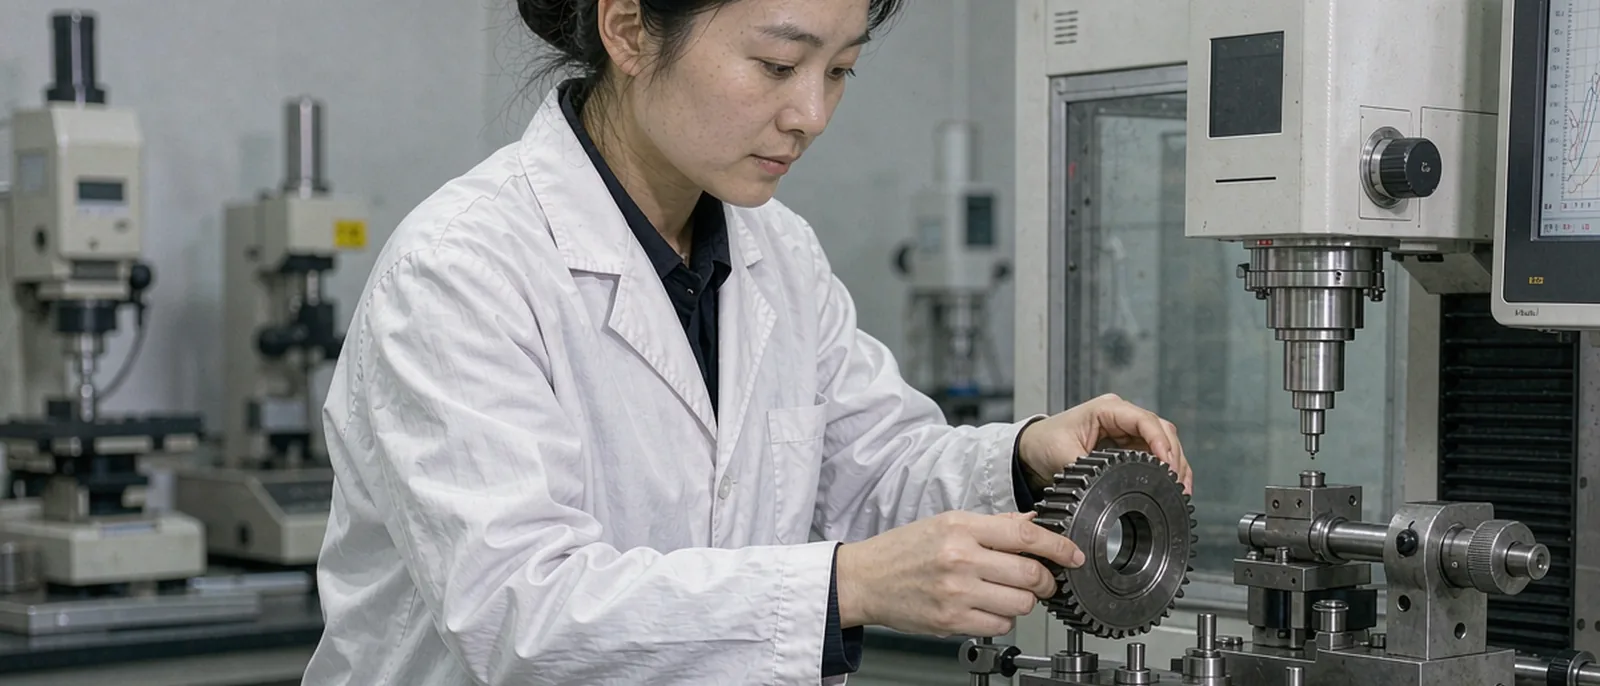
一枚齿轮从锻件到成品,要经过正火、粗车、滚齿或插齿、渗碳淬火、磨齿,最后上检测中心核对齿形齿向与公法线。每一步都有关键数据:锻件毛坯的炉批、刀具编号、切削参数、热处理炉次与层深硬度、磨齿余量。这些数据本该跟着齿轮走,形成完整的工艺链。
现实中,这些环节常常各记各的:热处理有自己的炉次本,刀具管理有另一本账,磨齿参数在机床里。一旦某批齿轮出问题,想串起整条工艺链查源头,几乎不可能。把这些数据挂到同一个图号档案下,问题才能顺着批次反查到源头。
痛点三:检测数据没和批次绑定,超差没人盯
齿轮测量中心能导出齿形、齿向、公法线等精密的检测数据,这是判断齿轮合格与否的权威依据。规范做法是把检测数据和批次绑定,超差的自动标红、推送给工艺确认。可不少厂把检测报告导出来存成文件,和批次对不上,超差靠检测员眼睛看、口头通知。
口头通知的漏洞是容易漏掉:一批报告里某一项超差,忙起来没人注意,齿轮照样流到下一道工序甚至出厂。等客户装上去响,再回头查检测报告,早不知道哪份对应哪批。检测数据绑定批次并自动预警,是把质量问题挡在出厂前的关键。
痛点四:异响争议靠争吵,因为报告拿不出
异响大多来自齿形与侧隙的细微差别,而这些差别正好藏在检测报告里。理论上,客户一投诉、厂家调出这批齿轮的齿形齿向和公法线数据,是超差就认、不是就一起查装配,问题很容易定位。可现实是报告分散、批次对不上,调不出来。
调不出数据的结果是争吵:客户咬定齿轮不合格,厂家坚持装配有问题,谁也说服不了谁,最后往往靠赔钱息事宁人。档案齐了,异响投诉就能从争吵变成查数据——这是齿轮厂质量管理最实在的价值。
痛点五:配对号没记录,换备件补不到同批齿形
齿轮箱里的主动轮与从动轮是成对设计、配对出厂的,两者的齿形和侧隙要匹配才能运转平稳。规范做法是把主动轮与从动轮的编号成对记录,客户日后更换备件时,按配对号就能补到同一批齿形的件,换上去依然平稳。
可很多厂配对靠工人现场搭配,配好了不记编号。客户过几年要换备件,厂家找不到原来的配对关系,只能随便发一个,装上去又响。配对号看着小事,却是长期售后服务的关键凭证。
痛点六:工艺经验在老师傅脑子里,换人就断档
齿轮加工里的很多工艺判断——磨齿余量留多少、热处理变形怎么补偿、渗碳层深怎么控制——靠的是老师傅多年积累的经验。这些经验如果不写进工艺卡、不沉淀成数据,就会随着人员流动而流失。老师傅在,质量稳;老师傅走了,新人从头摸索。
把经验固化为工艺卡、把每次的参数和结果沉淀成档案,是齿轮厂从人治走向体系的关键。这样换人不断档,新人照着工艺和档案也能把活做稳。
产品亮点:按图号建档,把工艺和检测挂成一条链
齿轮加工工艺与热处理磨齿配对管理系统最核心的做法,是按图号建立齿轮档案。毛坯炉批、刀具编号、切削参数、热处理炉次与层深硬度、磨齿余量与检测报告逐项挂上,一枚齿轮的完整工艺链第一次清晰可见。出问题顺着批次反查,源头一目了然。
第二处亮点在检测绑定与超差预警。检测数据从齿轮测量中心导出后与批次绑定,超差自动标红并推送工艺确认,把质量问题挡在出厂前。客户投诉异响时,调出这批齿轮的齿形齿向与公法线数据,是超差就认、不是就协同查装配,争议变成查数据。
第三处亮点在成对配对。配对出厂的齿轮箱里,主动轮与从动轮的编号成对记录,客户日后更换备件按配对号就能补同一批齿形的件。工艺卡把老师傅的经验固化下来,换人不断档。档案齐了,减速机厂最怕的异响投诉,就不再是甩锅现场。
为什么经验管理在精密齿轮上走不远
齿轮是精密件,精度等级往往要求很高,齿形齿向的误差以微米计。在这种精度要求下,靠手感、靠记忆、靠口头交接几乎不可能稳定。精密制造的本质,是把每一个影响精度的变量都管起来、记下来,让结果可预测、可追溯。
齿轮厂还常给减速机厂、主机厂配套,这些客户对质量和追溯的要求很高,验厂要看工艺记录和检测报告。没有体系化的记录,连供应链门槛都进不去。把数据和档案做成体系,既是质量保障,也是市场准入。
从数据到售后,三个环节看出齿轮厂的水平
判断一家齿轮厂的水平,看三个环节。第一是工艺链全不全:随便拿一枚齿轮,能不能说出它的毛坯炉批、热处理炉次和检测数据。第二是超差拦不拦得住:检测超差能不能自动标红、在出厂前就被拦下。第三是配对号记不记:客户换备件能不能按配对号补到同批齿形。
这三个环节背后是同一件事——数据有没有在产生时就被关联起来。靠事后补、靠翻文件、靠回忆,精度要求一高就露馅。把工艺、检测、配对前移到现场记录并串成链,才是齿轮厂做精做稳的根本。
选型要点:别只看能不能出检测报告,要看能不能绑批次和配对
选这类系统,第一个要问的是:检测数据能不能和批次绑定、超差能不能自动标红推送。如果只是把测量报告电子化成一个文件,超差还要靠人盯,那异响争议还是查不清。真正有用的系统,必须让检测数据成为可追溯的证据。
第二个要问的是工艺链的完整性:毛坯炉批、刀具、热处理、磨齿能不能挂到同一档案。第三个要问的是配对管理:主动轮与从动轮能不能成对编号、售后能不能按配对号查。这几点决定了系统是摆设还是真能解决异响难题。
落地路径:先绑检测和批次,再补工艺链与配对
落地建议先从检测数据绑定和超差预警入手。把测量中心的数据按批录入、超差自动标红推送,这是把质量问题拦在出厂前最直接的一招,也是应对异响投诉最有价值的凭证。
第二步把毛坯炉批、刀具、热处理、磨齿的工艺链接进来;第三步把成对配对编号纳入管理;最后沉淀工艺卡、打通售后备件查询。按企业现有流程配置,这类系统的实施周期通常在六到九周,分步推进更稳妥。
从文章到系统:让异响投诉变成一次查数据
齿轮生意做到后来,真正拉开差距的是精度管得稳不稳、数据留得全不全、争议能不能变成证据,多磨几枚齿轮已难分高下。工艺链、检测报告、配对号,这些看似繁琐的记录,合起来就是一家齿轮厂回应客户最有力的底气。
如果你的厂也正在为图纸参数抄错、工艺链查不到、检测超差没人盯、异响说不清、备件补不上而头疼,不妨在官网找到齿轮加工工艺与热处理磨齿配对管理系统,路径是 /products/gear。添加顾问微信后,可以免费做一次工艺与检测的体检。
数字化要达成的目标很清楚:让每一枚齿轮的工艺、检测和配对都能查得清、说得明,界面是否花哨无关紧要。这些事情做扎实了,减速机厂最怕的那句装上去就响,就能从一场争吵变成一次查数据。
对应的系统方案
文中提到的业务场景,可以用下面这些系统落地
本文常见问题
可以。系统一般支持把测量中心导出的关键结果(齿形、齿向、公法线等)按批次录入或导入,重点是让数据和批次、配对号关联起来。不必一开始追求全量原始曲线,先把关键判定结果绑上批次就能解决大部分追溯问题。